

Výlisky z eloxovaného hliníku: typy, stupně tloušťky a volby slitin
Dvě chody vytlačování ponechávají stejnou matrici na stejné směně. Člověk se vrací z eloxovací linky s rovnoměrným tónem šampaňského; druhý se na jedné straně vrací mléčný a podél linie svaru tmavší. Vinu obvykle nese anodizátor, ale příčina je častěji proti proudu: chemie slitiny, rychlost kalení, stav matrice nebo způsob, jakým profily sedí na stojanu.
Nejprve krátká odpověď: eloxované hliníkové výlisky nejsou potaženy kovem. Eloxování převádí vnější povrch profilu na vrstvu oxidu hlinitého vyrostlou ze samotného hliníku, což je důvod, proč povrchová úprava odolává odlupování, drží barvu venku a lze ji barvit, utěsnit nebo kalit kvůli opotřebení. Udržení stabilního výsledku napříč šaržemi závisí na rozhodnutích učiněných dlouho předtím, než stojany vstoupí do nádrže.
Co dělá eloxování s extrudovaným profilem
Uvnitř nádrže se extrudát stává anodou ve zředěném kyselém elektrolytu. Stejnosměrný proud žene kyslík na povrch, kde se váže s hliníkem za vzniku oxidu hlinitého. Vrstva prorůstá do kovu i směrem ven z původního povrchu, takže hotový profil je na každé ploše větší než surová extruze o zlomek tloušťky povlaku. Povlak o tloušťce 20 mikronů může přidat zhruba 8 až 10 mikronů na stranu, což je dost na to, aby záleželo na lisovaném nebo kluzném spoji.
Všechno ostatní řídí dva konstrukční detaily. Takto vytvořený oxid je porézní a tyto mikroskopické póry přijímají organické barvivo za vzniku šampaňského, bronzu, černé nebo vlastní barvy. Póry je pak nutné uzavřít. Utěsnění v horké deionizované vodě, acetátu niklu nebo studeném systému fluoridu niklu uzamkne barvivo a obnoví korozní vlastnosti. Špatné utěsnění se projeví později: profil, který prošel kontrolou v solné mlze v laboratoři, může během sezóny venku změnit barvu.
Proč eloxované profily přežijí aplikované nátěry
- Odolnost proti korozi: správně utěsněná vrstva oxidu je chemicky stabilní a eloxované profily 6063 a 6061 běžně procházejí několika stovkami hodin testování neutrální solnou mlhou.
- Náraz a abraze: oxid je tvrdší než hliník pod ním a je integrální s povrchem, takže se nemůže odlupovat nebo odlupovat na promáčklé hraně, jako může nátěrový film.
- Stabilita barvy: povrchová úprava je anorganická a při vystavení ultrafialovému záření nekříduje jako mnoho organických nátěrů.
- Dielektrický povrch: anodická vrstva nevede elektřinu, což vyhovuje pouzdrům zásuvek a jiným elektrickým profilům, kde musí povrch izolovat.
- Údržba: jemné mýdlo, teplá voda a měkký hadřík obnoví povrch. Bez voskování a bez retušování.
Na výkresu patří dva kompromisy. Anodický oxid je tepelná bariéra, takže chladič by měl nést pouze tenkou vrstvu typu II, obvykle 5 až 10 mikronů, pokud povrch skutečně nepotřebuje odolnost proti opotřebení. Tvrdá anodizace o tloušťce 40 až 50 mikronů mnohem lépe přežije otěr, ale přidává měřitelnou tepelnou odolnost a snižuje únavovou pevnost v ostrých rozích. Druhý kompromis je rozměrový: protože vrstva staví na každém povrchu, tvrdé eloxované díly vyžadují velkorysé tolerance a obvykle maskování závitů a otvorů.
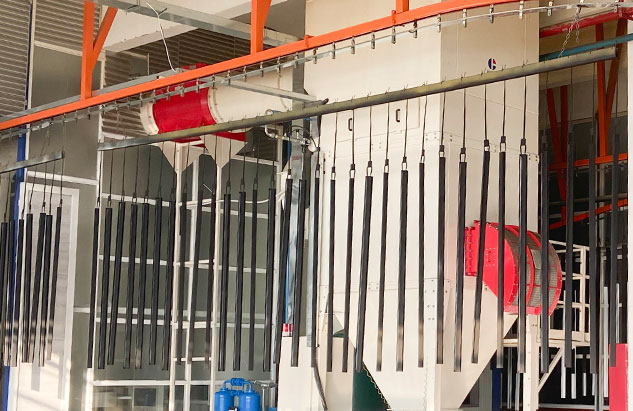 Služba tvrdého eloxování součástí z hliníkové slitiny Použití pro silné oxidové vrstvy odolné proti opotřebení s možností řízení procesu, těsnění a tloušťky vhodné pro náročné automobilové, letecké, strojní a nástrojové díly. Zobrazit produkt →
Typ I, Typ II a Typ III: Odpovídající označení pro službu
Většina specifikací odkazuje na MIL-A-8625 nebo ekvivalentní standard a typové číslo říká finišeru, se kterým elektrolytem a rozsahem tloušťky má pracovat.
| Označení | Elektrolyt | Typická tloušťka | Tvrdost povrchu | Kam se to hodí |
|---|---|---|---|---|
| Typ I, kyselina chromová | Kyselina chromová | 0,0001 až 0,0007 palce (2,5 až 18 mikronů) | Nízká | Tenké vrstvy na dílech citlivých na únavu nebo složitých dílech s minimální změnou rozměrů |
| Typ II, kyselina sírová | Kyselina sírová | 0,0002 až 0,0010 palce (5 až 25 mikronů) | Mírný | Architektonická, spotřebičová a obecná odolnost proti korozi a základ pro většinu barvených barev |
| Typ III, tvrdý elox | Kyselina sírová, lower temperature | 0,0005 až 0,0045 palce (13 až 114 mikronů), často 2 mil | Vysoká, zhruba 400 až 500 HV | Opotřebitelné plochy, kluzné součásti a díly, které musí odolávat oděru |
Třída přidává druhý rozměr: Třída I znamená nebarvené, Třída II znamená obarvené. Architektonické projekty jdou často ještě dále a do objednávky zapisují označení AA, jako je AA-M12C22A41, které určuje tloušťku povlaku spolu s barvou a leskem, místo aby vzhled ponechal na posouzení zpracovatele.
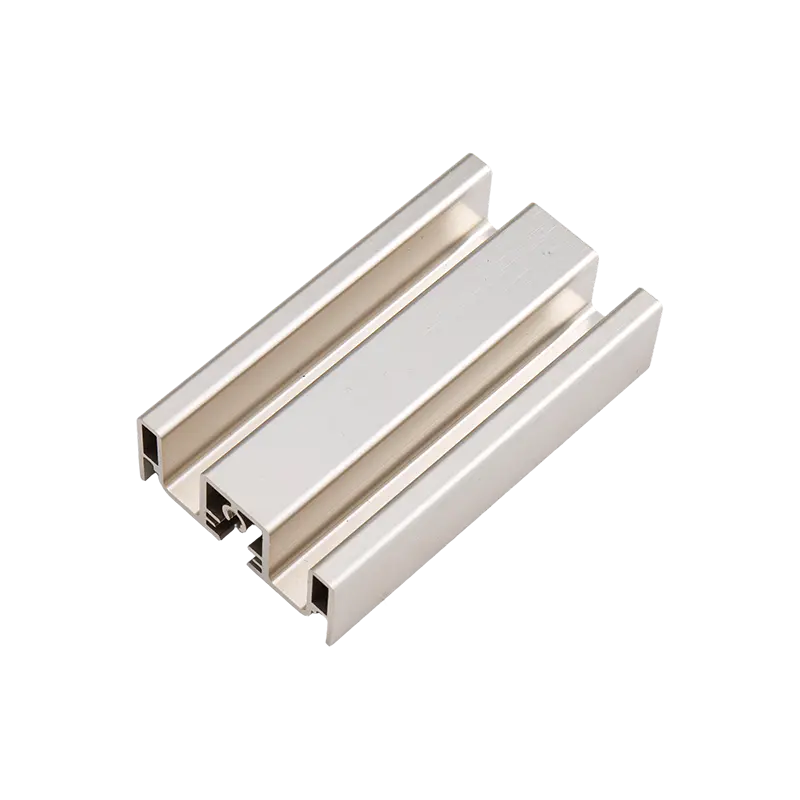
 Profily z eloxovaného hliníku s možností barvy a tloušťky Nabízí stříbrno-bílé, černé, bronzové, champagne a sekundární barvivové barvy, vícenásobné anodizační tloušťkové stupně, zhotovení a aplikace od architektury po elektroniku. Zobrazit produkt →
Alloy Choice Nastaví barvu dříve, než to udělá barvivo
Eloxování zesiluje vše, co je ve slitině. Měď, železo, křemík a mangan ovlivňují tón oxidu, takže dva profily, které vypadají na lisu identicky, mohou dokončit dva odstíny od sebe.
- 6063 je těžká extruzní slitina a čistě přijímá čirou nebo obarvenou sírovou anodizaci.
- 6463 udržuje železo a křemík na nízké úrovni, takže eloxuje spíše jasně než šedě, což je důvod, proč slouží k ozdobnému lemování a ozdobným korálkům.
- 6061 je pevnější a dobře se opracovává, ale jeho legovací prvky tlačí povlak směrem k teplejší šedé, což omezuje shodu barev.
- Slitiny 7xxx budou eloxovat, ale obecně budou tmavé, a slitiny 2xxx s vysokým obsahem mědi jsou špatnými kandidáty pro dekorativní práce.
Historie procesu se zobrazí také v nádrži. Nerovnoměrné kalení, studená matrice nebo nízká výstupní teplota mohou zanechat šmouhy a čáry toku, které zůstanou po vytlačování neviditelné a po eloxování se stanou patrnými. To je důvod, proč proces vytlačování a průvodce výběrem slitiny stojí za přečtení před uvedením nového profilu, nikoli po odmítnutí šarže na eloxovací lince.
Stabilní barva a tloušťka napříč šaržemi
Důslednost je procesní disciplína spíše než slib. Většinu práce zastanou tři ovládací prvky.
- Fyzický hlavní vzorek, uložený mimo sluneční světlo a manipulaci, používaný k posouzení každého běhu pod stejným světlem. Vyhlídková stánek D65 a výloha nebudou souhlasit a stánek je ten, který se počítá.
- Číselná barevná tolerance, obvykle zapsaná jako limit Delta E písemně dohodnutý před odesláním první šarže.
- Kontrola šarže barviva s chemií lázně, koncentrací barviva, teplotou a dobou ponoření zaznamenanými pro každou dávku, takže odchylka může být vysledována místo odhadu.
Rack značky si také zaslouží rozhodnutí předem. Každý kontaktní bod opouští holý hliník, protože tam, kde se hřeben dotýká profilu, neprotéká žádný proud. Na panelech výtahové kabiny nebo profilech sprchových koutů by tyto značky měly být naplánovány na skryté plochy, vnitřní návraty nebo odříznuté konce. Nalezení značky stojanu na viditelné ploše po utěsnění stojí celou dávku.
Kde eloxované výlisky skutečně fungují
Eloxované profily si vydobyjí své místo všude tam, kde se společně posuzuje vzhled a odolnost.
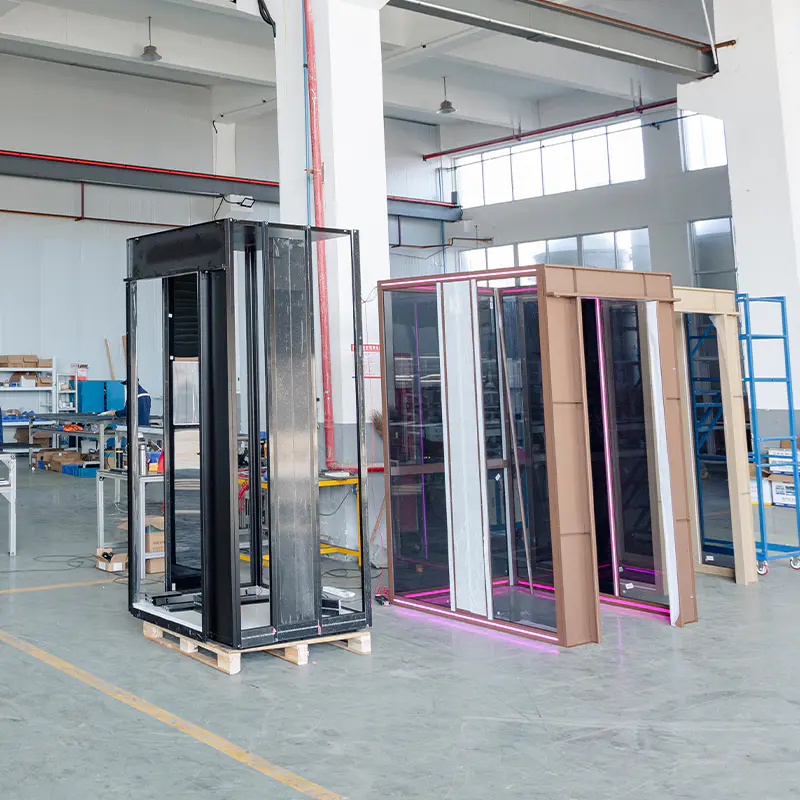
- Profily výtahových vozů a šachet: vysoce frekventované kabiny potřebují povrchy, které vydrží čisticí chemikálie a neustálý kontakt rukou bez odírání.
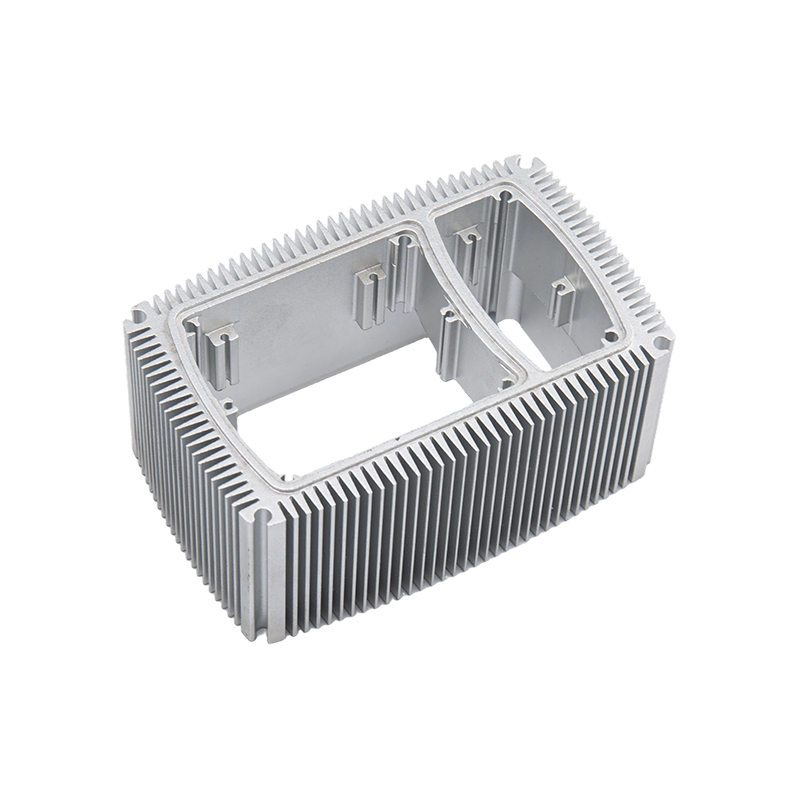
- Chladiče: Kryty LED a výkonové elektroniky používají eloxované profily chladiče pro ochranu proti korozi s řízenou tepelnou ztrátou.
- Ohřívače a vakuové trubice: zvýšené provozní teploty upřednostňují stabilní oxidovou vrstvu před polymerovým povlakem.
- Kuchyňské nádobí: matně eloxované profily odolávají poškrábání a snášejí vyšší teploty než lakované alternativy.
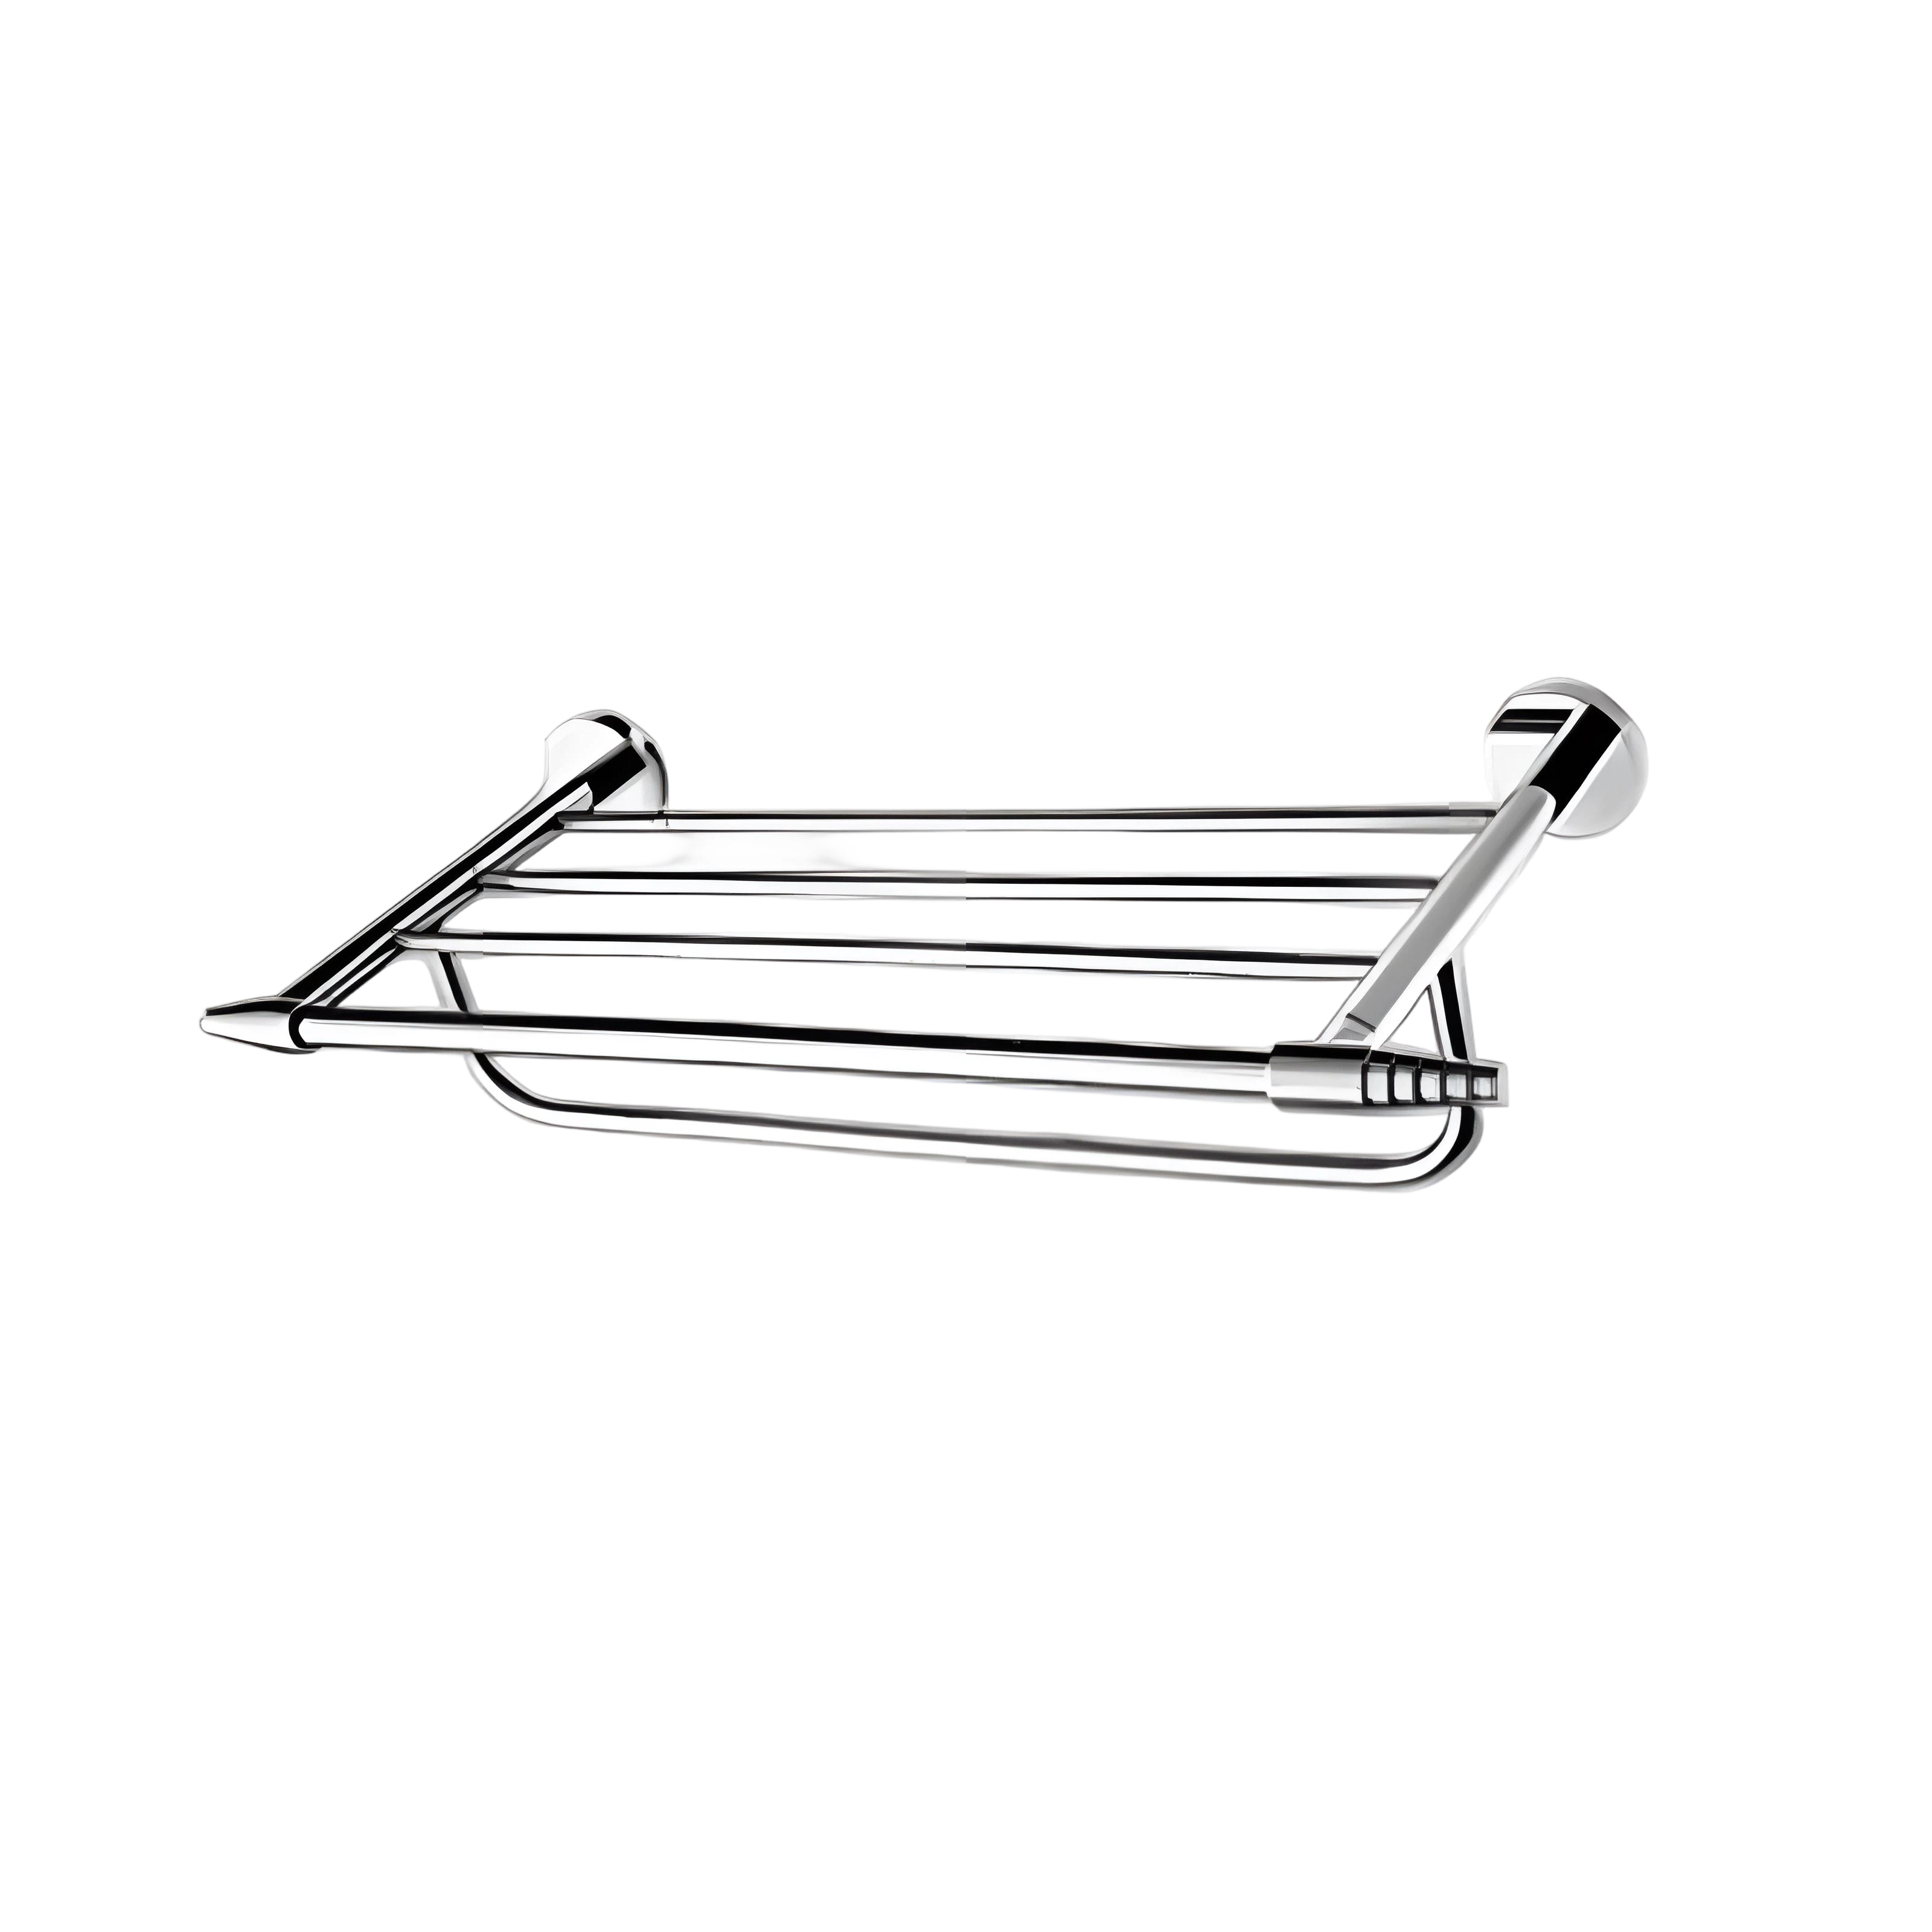
- Sprchové kouty, věšáky na ručníky a zásuvky: barevné eloxování pokrývá koupelnové vybavení, zatímco přesné vytlačování udržuje profily zásuvek rozměrově těsné.
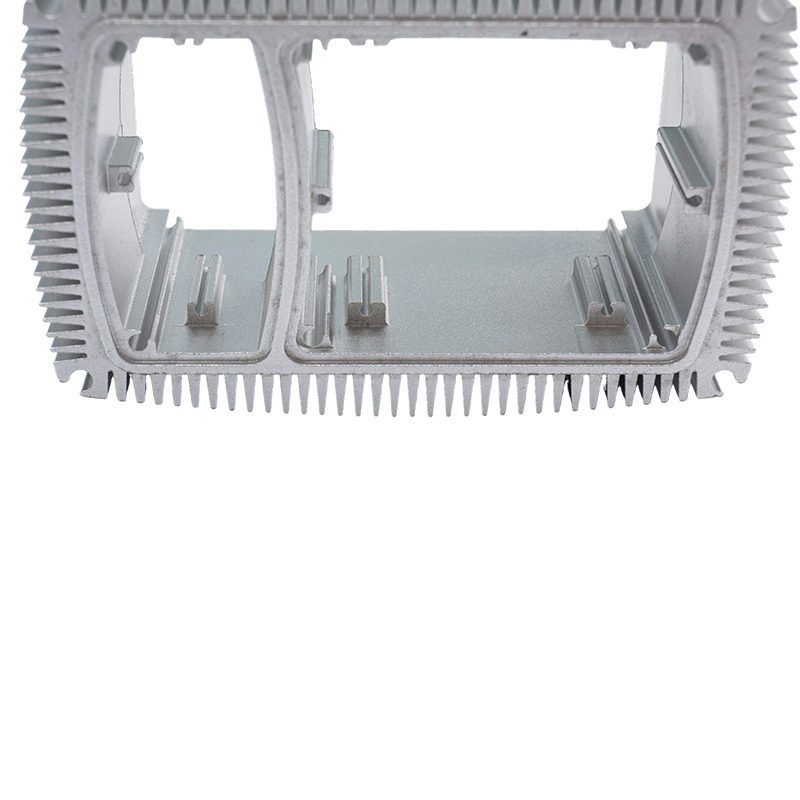 Profily chladiče z anodizovaného hliníku s vysokou tepelnou vodivostí Tento seznam představuje profil chladiče z eloxovaného hliníku pro dotaz kupujícího se specifikacemi, parametry a sekcemi profilu společnosti k přezkoumání. Zobrazit produkt →
Kontrolní seznam nákupu před uvolněním objednávky
- Pojmenujte slitinu a temperaci, nejen "hliník". 6063-T5 a 6061-T6 eloxují na různé barvy a různě se opracovávají.
- Uveďte typ eloxu, třídu a rozsah tloušťky podle normy, například typ II, třída II, 0,0004 až 0,0007 palce.
- Místo fotografie nebo písemného popisu připojte fyzickou předlohu barev a limit Delta E.
- Rozhodněte o pořadí obrábění. Řezání nebo řezání závitů po eloxování odhaluje holý kov; maskování před eloxováním zvyšuje náklady, ale zachovává čistý vzhled.
- Nastavte metodu testu koroze a hodiny, obvykle neutrální solnou mlhu, na ASTM B117.
- Označte umístění stojanů a maximální přijatelnou kontaktní značku na kosmetických plochách a umožněte rozměrový růst na každém spojovacím povrchu.
Specifikace, která pokrývá těchto šest bodů, ve sporu obstojí, protože každý z nich lze spíše měřit, než o něm polemizovat.
Čištění eloxovaných povrchů bez jejich poškození
Jemný prostředek na nádobí, teplá voda a měkký hadřík zvládnou téměř každou situaci. Vyhněte se alkalickým čisticím prostředkům, sprejům na sklo na bázi čpavku, bělidlům a brusným tamponům, protože silné alkálie napadají uzavřený oxid a trvale zmatní povrch. Venku raději sůl a stavební prach opláchněte, než abyste je drhnuli po povrchu. Eloxované profily nikdy nepotřebují vosk a přelakování už vůbec není součástí jejich běžné údržby.
Eloxované hliníkové výlisky fungují nejlépe, když je povrchová úprava specifikována jako technický požadavek spíše než jako vzorník barev. Slitina, typ, tloušťka, těsnění a regál, to vše zanechává otisky prstů na konečném dílu a každý z nich lze zapsat do výkresu před zahájením výroby.
Yindu Aluminium vyrábí extrudované a dokončovací hliníkové profily v Nanxun, Zhejiang od roku 1985, provozuje eloxování, tvrdé eloxování, práškové lakování, PVDF lakování a CNC obrábění pod jednou střechou s kapacitou asi 10 000 tun profilů ročně. Pokud výkres již vyžaduje specifickou třídu slitiny a eloxování, dalším krokem je potvrzení vytlačovací a dokončovací cesty a naše řada hliníkových profilů uvádí standardní tvary, které sami vyrábíme pro výtahy, ohřívače, kuchyňské nádobí a koupelnové armatury.
Předchozí příspěvek
Žádný předchozí článek
Další příspěvek
Hliníkový profil okenního rámu: slitina, povrchová úprava a příručka pro kupující
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rychlé menu
Přihlaste se k odběru novinek
autorská práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Zakázkoví výrobci hliníkových výlisků

