

CNC vytlačování hliníku: Průvodce procesem, náklady a obráběním
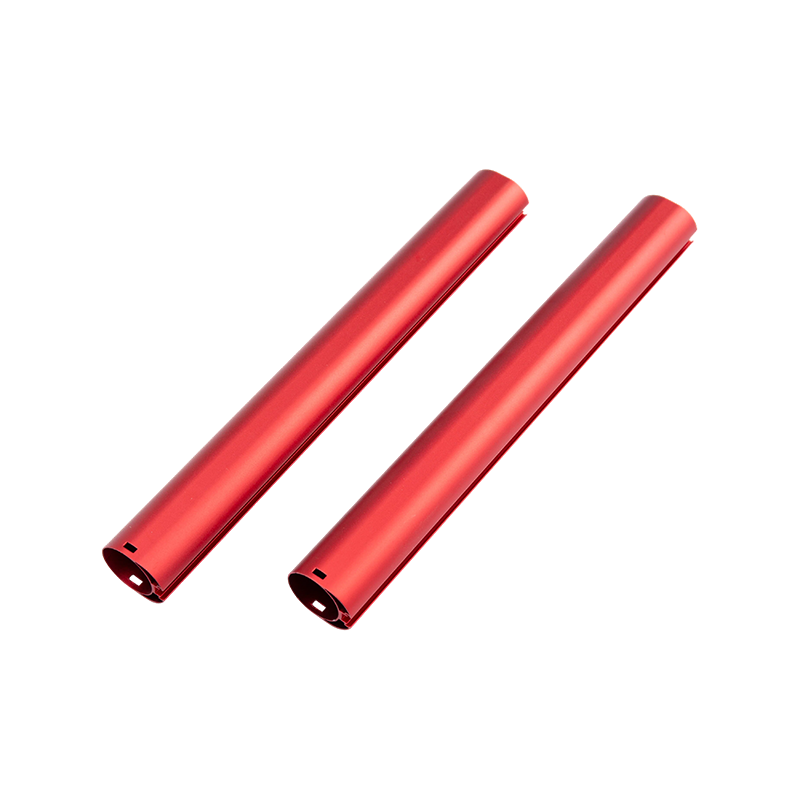
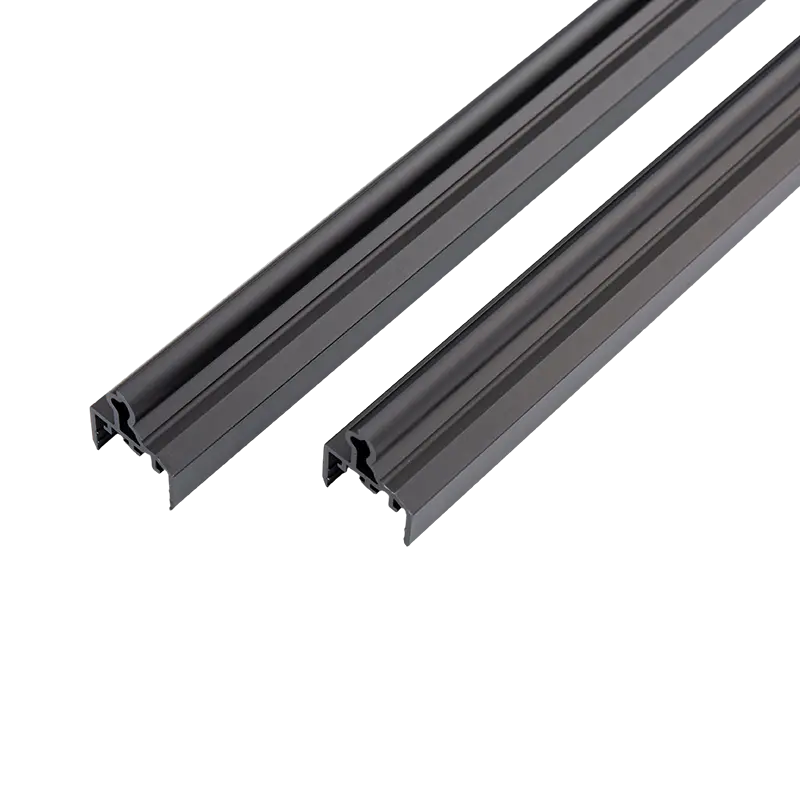
CNC vytlačování hliníku je hybridní výrobní cesta: hliníkový předvalek je nejprve protlačen ocelovou matricí, aby se vytvořil profil téměř čistého tvaru, a CNC obrábění pak přidává přesné funkce – řezání na délku, vrtané a závitové otvory, frézované kapsy, drážky a rytiny. Vytlačovací krok poskytuje nízkonákladovou geometrii podél délky dílu, zatímco dodávky CNC kroku se vyznačují přesností až ±0,05 mm, kterou samotná matrice nedokáže vyrobit.
U dílů s konstantním průřezem při objemech zhruba 100–10 000 jednotek tato kombinace obvykle snižuje náklady na díl o 40–70 % ve srovnání s frézováním celého dílu z plného sochoru. , protože 85–95 % materiálu skončí v hotovém profilu místo toho, aby byl opracován jako třísky. Tato příručka pokrývá výrobní pracovní postup, CNC operace používané na vytlačovaných profilech, výběr slitin a tolerancí a konstrukční pravidla, která udržují sekundární obrábění levné.
Od předlitku k hotovému dílu: Výrobní pracovní postup
CNC obrobený vytlačovací díl se pohybuje nejprve vytlačovacím lisem a jako druhé obráběcím centrem. Na pořadí záleží, protože tepelné zpracování a rovnání musí proběhnout před přesným obráběním a dokončování obvykle probíhá po:
- Výroba zápustek — zápustka z nástrojové oceli H13 je obrobena a tepelně zpracována, což obvykle stojí náklady 800–3 000 USD a trvající hodně přes 100 tun produkce.
- Extruze — sochor se zahřeje na 420–480 °C a protlačený průvlakem pomocí hydraulického pístu aplikujícího 1 500–15 000 tun, čímž se vyrábějí profily dlouhé až 6–7 m.
- Stárnutí – profily se vypalují na temperování: T5 při zhruba 180 °C po dobu 4–6 hodin, nebo T6 s ošetřením roztokem blízko 530 °C s následným stárnutím.
- CNC řezání — dvouhlavé pily nebo CNC frézky řežou profily na délku u ±0,1 mm , mnohem těsnější než ±0,5 mm u ruční pily.
- Sekundární CNC obrábění — 3osá nebo 4osá obráběcí centra vrtají, závitují, frézují a zahlubují pomocí speciálních přípravků, které upnou profil bez deformace tenkých stěn.
- Odstraňování otřepů a příprava povrchu – hrany jsou olámány a povrchy očištěny, aby nátěry přilnuly rovnoměrně.
- Konečná úprava — eloxování (5–25 μm) nebo práškové lakování (60–120 μm) se nanáší po obrábění, takže závity a lícované plochy zůstávají holé, vodivé a rozměrově přesné.
- Kontrola – kritické polohy otvorů a závitové kalibry se ověřují souřadnicovým měřicím strojem nebo optickým měřením podle výkresu.
CNC operace běžně prováděné na vytlačovaných profilech
Vysunutí definuje průřez profilu; CNC obrábění definuje vše, co z něj dělá použitelnou součást. Mezi nejčastější sekundární operace patří:
- Řez na délku — CNC pily nebo frézky drží ±0,1 mm na délku a vytvářejí čisté, hranaté konce připravené k montáži.
- Vrtání a závitování — závity M3 až M12 pro montáž; hloubka závitu minimálně 1,5× průměr šroubu je spolehlivým minimem v 6061-T6.
- Frézování kapes a drážek — mělké kapsy pro desky plošných spojů, displeje nebo T-matice, obvykle 1–3 mm hluboké s poloměry rohů odpovídajícími stopkové fréze (R1–R3 mm).
- Zahlubování a zahlubování — vybrání, která umožňují šroubům s vnitřní nebo plochou hlavou lícovat s povrchem profilu.
- Konec obrábění — čelní, vrubové nebo úhlové řezy pro svařované nebo šroubované spoje rámu.
- Gravírování a značení — čísla dílů, loga nebo značky na stupnici řezané 0,1–0,3 mm hluboko, často vyplněné barvou.
Protože geometrie profilu je již vytvořena, každá z těchto operací odebere pouze několik kubických centimetrů materiálu. Typický cyklus sekundárního obrábění součásti s 12 otvory a 8 závitovými otvory trvá 2–4 minuty , což představuje náklady na obrábění zhruba 1,50–4,00 USD při standardních dílenských sazbách 40–80 USD za strojní hodinu.

Vytlačování CNC vs. Plné CNC obrábění od Billet
Ústřední otázkou je, zda obrábět celý díl z masivního bloku nebo nejprve vytlačit tvar. Odpověď závisí téměř výhradně na objemu a konzistenci průřezu:
| Kritérium | Sekundární vytlačování CNC | Kompletní CNC od Billet |
|---|---|---|
| Jednorázové nářadí | 800–3 000 USD (extrusion die) | 100–500 $ (upevnění programu) |
| Využití materiálu | 85–95 % | 10–30 % |
| Jednotková cena @ 1000 ks | 6–12 USD | 25–45 USD |
| Maximální praktická délka | 6–7 m (možnost odeslání kamionem) | 1–2 m (limit lůžka stroje) |
| Přesnost funkcí | ±0,05 mm u funkcí CNC | celkově ±0,01–0,05 mm |
| Ekonomický objem | 100–10 000 jednotek | 1–100 jednotek |
Konkrétní příklad: skříň elektroniky o rozměrech 300 × 120 × 50 mm v 6061-T6, s 20 obrobenými prvky, při 1 000 jednotkách. Úplné CNC obrábění stojí zhruba 32 USD na součást, nebo 32 000 USD celkem. Cesta vytlačování vyžaduje matrici za 1 200 USD plus asi 8 USD na díl v profilu a sekundární obrábění – celkem 9 200 $, úspora asi 70 % . Pod zhruba 50–100 jednotkami však náklady na zápustku a minimální objednané množství (obvykle 300–500 kg na profil) činí obrábění sochorů levnější a rychlejší možností.
Strategie výběru a tolerance slitin
Ne každá vytlačovací slitina obrábí stejně dobře. Měkčí slitiny jako 6063 mají tendenci lepit stopkové frézy a produkovat dlouhé třísky, zatímco 6061-T6 láme třísky čistě a dobře drží závity – proto dominuje CNC obráběnému vytlačování:
| Slitina & Temper | Obrobitelnost* | Pevnost v tahu (MPa) | Nejlepší pro |
|---|---|---|---|
| 6061-T6 | 90 % | 310 | Konstrukční díly, závity, pouzdra |
| 6063-T5 | 70 % | 160 | Chladiče, lišty, ozdobné díly |
| 6082-T6 | 85 % | 310 | Evropské stavební a dopravní práce |
| 7075-T6 | 70 % | 572 | Letectví (zřídka extrudované, vysoké náklady) |
Tolerance by měly být rozděleny mezi extrudovanou geometrii a obrobené prvky, protože jsou vyráběny různými procesy při velmi rozdílných úrovních nákladů:
| Typ funkce | Standardní tolerance |
|---|---|
| As-extrudovaný průřez (EN 755-9, rozměry ≤ 30 mm) | ±0,20 mm |
| Přesný extrudovaný průřez (EN 12020-2) | ±0,10 mm |
| CNC řezání na délku | ±0,10 mm |
| CNC pozice otvoru | ±0,05 mm |
| Těsné CNC vlastnosti (vrtání, základní plocha) | ±0,01–0,02 mm |
| Rovnost po protažení | 1–2 mm na metr |
Pevné tolerance aplikujte pouze na obrobené prvky, které se skutečně shodují s jinými součástmi ; držení celé vytlačované části na ±0,05 mm nutí extrudér do nákladného třídění nebo přesných lisovnic bez funkčního zisku.
Pravidla navrhování, díky nimž je sekundární obrábění levné
Každá CNC funkce na vytlačování stojí strojní čas a tenkostěnné profily jsou mnohem citlivější na špatný design než plné bloky. Tato pravidla trvale snižují dobu cyklu a zmetkovitost:
- Udržujte všechny obráběné prvky přístupné ze tří os – horní a dvou stran – abyste se vyhnuli nákladnému přefixování nebo práci v 5 osách.
- Dejte frézovaným kapsám vnitřní poloměry rohů alespoň R1–R3 mm, aby odpovídaly standardním stopkovým frézám; ostré vnitřní rohy vyžadují EDM nebo malé nástroje běží pomalu.
- Udržujte stěny minimálně 1,2 mm pod obrobenými prvky — tenčí stěny se při frézování chvějí a deformují se působením síly upnutí.
- Umístěte otvory alespoň 1,5× průměru otvoru od okrajů profilu, abyste zabránili vylomení, zejména v blízkosti svarů v dutých profilech.
- Referenční CNC prvky z obrobených základů (čelní konec nebo frézovaná podložka), nikoli z vytlačovaných povrchů, které nesou odchylky ±0,2 mm.
- Používejte standardní velikosti spojovacích prvků (M3, M4, M5, M6, M8), aby dílna mohla používat standardní závitníky a tvarovací nástroje bez vlastního nářadí.
- Specifikujte standardní tolerance vytlačování (EN 755-9 nebo ASTM B221) pro všechny nekritické rozměry na výkresu.
Nákladové ovladače a typické aplikace
Jakmile zápustka existuje, dominují ceně za díl CNC obráběného vytlačování tři faktory:
- Doba cyklu CNC — největší vedlejší náklady; při ceně 40–80 USD za strojní hodinu zdvojnásobení počtu děr zhruba zdvojnásobí náklady na obrábění, proto spojte spojovací prvky, kde je to možné.
- Die amortizace - kostka 1 500 dolarů přidává pouze 0,30 $ za díl při 5 000 jednotkách , ale 15 dolarů za díl při 100 jednotkách, proto na objemu tolik záleží.
- Dokončování — eloxování nebo práškové lakování zvyšuje náklady na součást o 10–25 % a může vyžadovat maskování obrobených ploch, což zvyšuje pracnost.
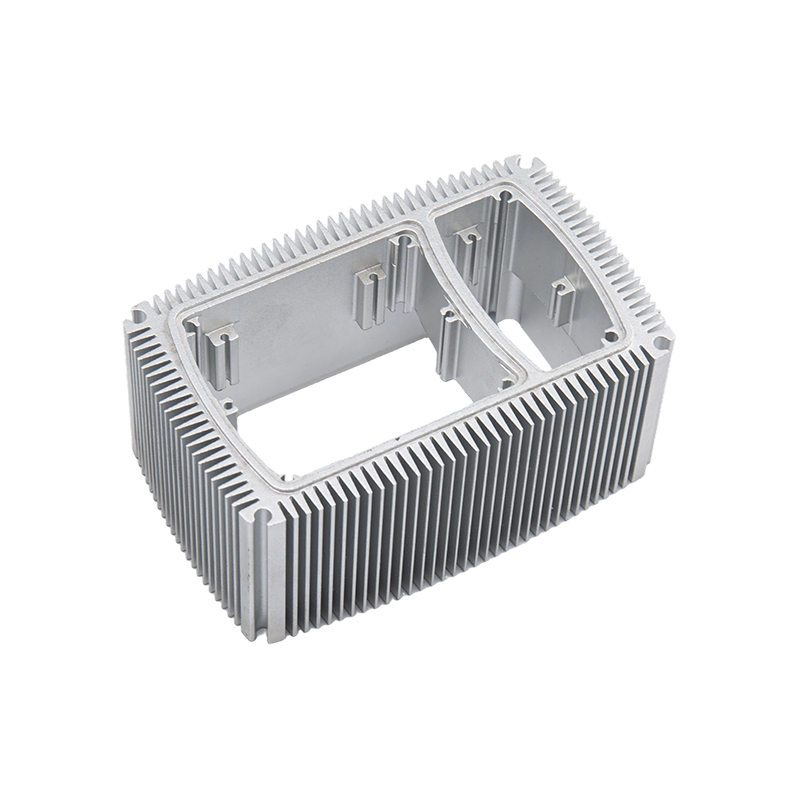
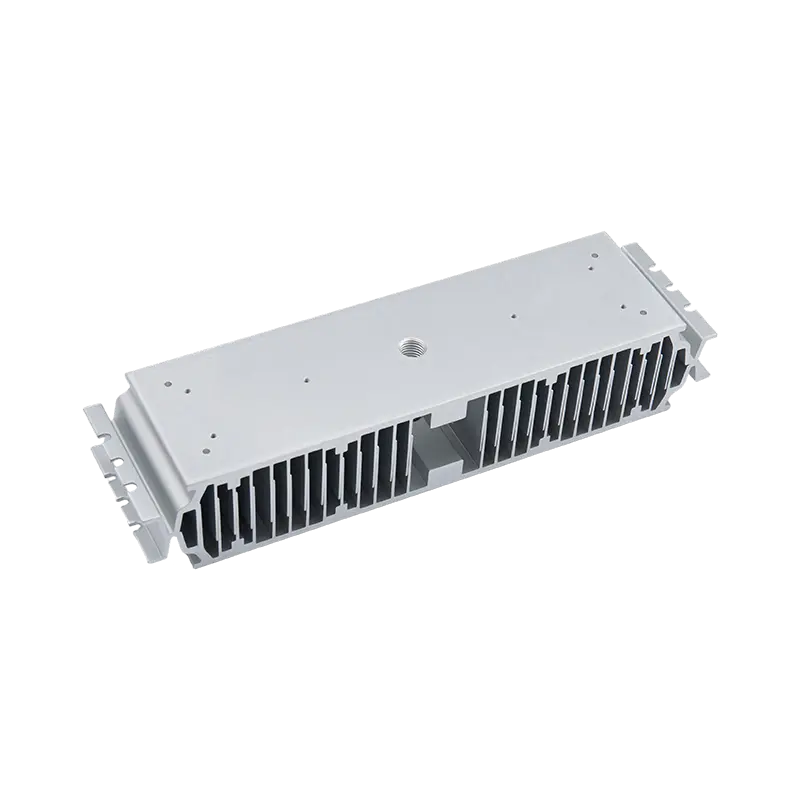
Díly, které nejvíce těží, jsou dlouhé, prizmatické a vyráběné v opakovatelných sériích: skříně a šasi elektroniky, tyče chladiče LED, rámování automatizace T-drážek, kolejnice bateriových modulů EV, solární montážní profily, boční desky dopravníků a kolejnice lékařských přístrojů. Ve všech těchto případech zůstává průřez konstantní, zatímco díry, drážky a závity se mění z dílu na díl – přesně to je rozdělení práce mezi zápustku a stroj.
Praktickou výchozí recepturou je profil 6061-T6 se standardními tolerancemi EN 755-9, CNC obráběním omezeným na funkční vlastnosti a eloxováním aplikovaným po obrábění. Pokud má váš díl konstantní průřez a roční objemy vyšší než několik stovek jednotek, požádejte o cenovou nabídku na CNC stroji i na vytlačování plus CNC – srovnání bude téměř vždy upřednostňovat hybridní cestu, často s velkým náskokem.
Předchozí příspěvek
Hliníkové výlisky s povrchovou úpravou dřeva: Odolný, estetický průvodce s nízkou údržbou
Další příspěvek
Hliníkové vytlačované profily: proces, slitiny a průvodce designem
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rychlé menu
Přihlaste se k odběru novinek
autorská práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Zakázkoví výrobci hliníkových výlisků

