

CNC obrábění pro vytlačování hliníku: Průvodce přesností a procesem
Hlavní výhody CNC obrábění hliníkových výlisků
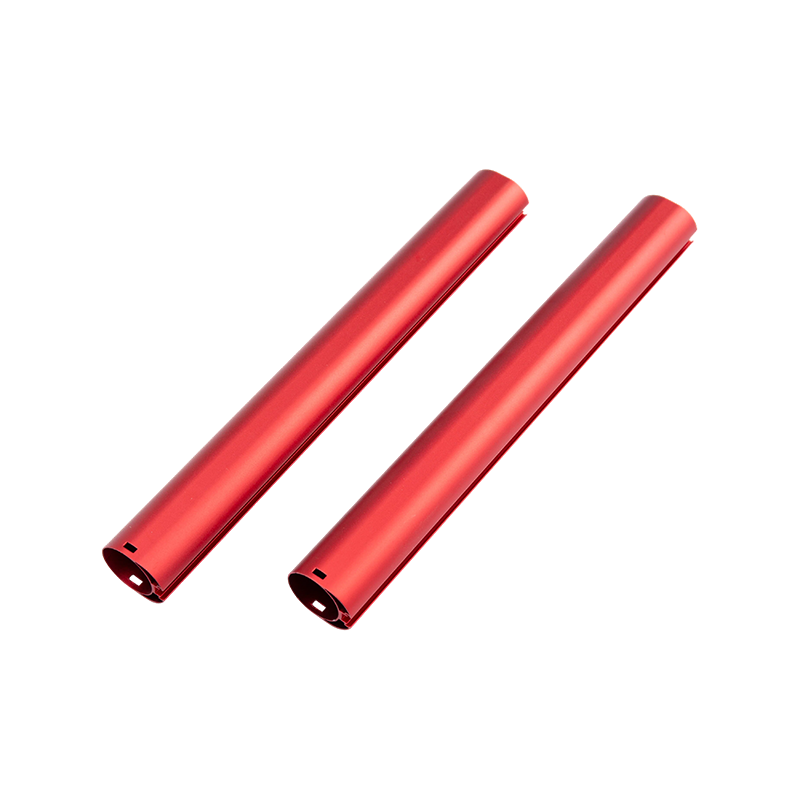
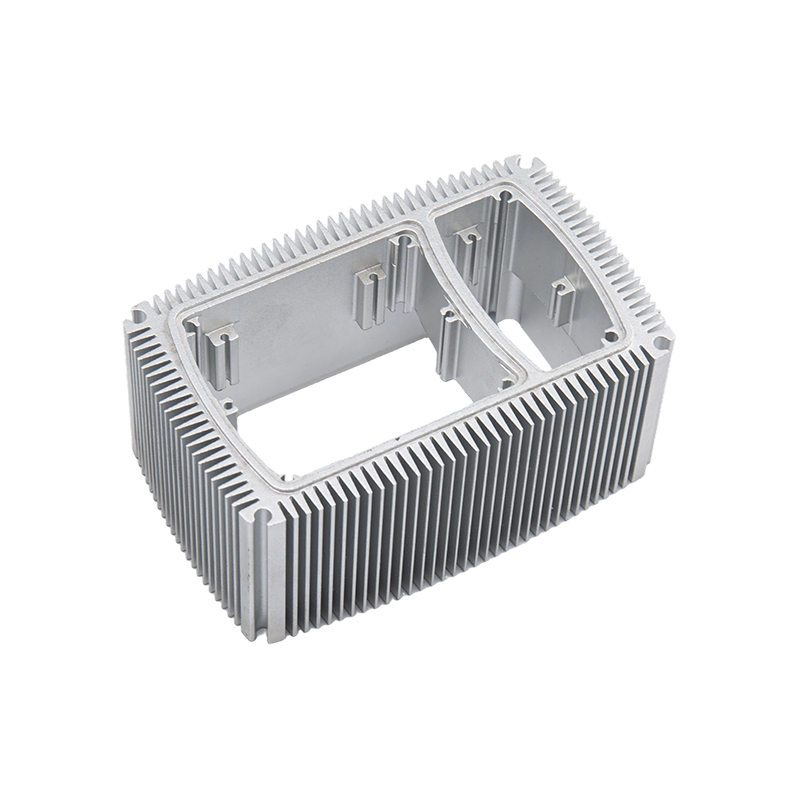
CNC obrábění je definitivní sekundární proces pro přeměnu standardních hliníkových výlisků na vysoce přesné funkční komponenty, které nabízejí rozměrové tolerance až ±0,005 palce (±0,127 mm) že samotné vytlačování nemůže dosáhnout. Zatímco vytlačování poskytuje efektivní tvar téměř sítě, CNC operace, jako je frézování, vrtání a závitování, jsou nezbytné pro přidávání složitých prvků, zajištění montáže sestavy a splnění kritických technických specifikací.
Tato kombinace využívá nízkého materiálového odpadu při vytlačování s geometrickou svobodou subtraktivní výroby. Pro velkoobjemovou výrobu běží nad 1 000 jednotek Tento hybridní přístup obvykle snižuje celkové náklady na součást 30 % až 50 % ve srovnání s obráběním plného sochoru, především díky zkráceným cyklům a nižším nákladům na suroviny.
Optimální hliníkové slitiny pro obrábění vytlačováním
Výběr správné slitiny je kritický, protože obrobitelnost se u různých druhů vytlačování výrazně liší. Špatná volba může vést ke špatné kvalitě povrchu, nadměrnému opotřebení nástroje nebo tvorbě otřepů, které vyžadují nákladné sekundární odstraňování otřepů.
| Slitina | Hodnocení obrobitelnosti | Primární charakteristiky | Nejlepší aplikace |
|---|---|---|---|
| 6061-T6 | Dobře | Všestranné, svařitelné, odolné proti korozi | Obecné konstrukční rámy, konzoly |
| 6063-T5/T6 | Spravedlivé k dobru | Vynikající povrchová úprava, měkčí | Architektonické obložení, chladiče |
| 2011-T3 | Výborně | Volné obrábění, produkuje malé třísky | Části vysokorychlostních šroubových strojů |
| 7075-T6 | Dobře | Ultra vysoká pevnost, jakost pro letectví a kosmonautiku | Konstrukční prvky pro velké zatížení |
Proč 6061-T6 zůstává průmyslovým standardem
Navzdory specializovaným alternativám 6061-T6 představuje více než 70 % obráběných projektů vytlačování díky svým vyváženým vlastnostem. Nabízí dostatečnou pevnost pro většinu průmyslových aplikací při zachování předvídatelného utváření třísky a vynikající odezvy na eloxování. Pro obchody upřednostňující čistou rychlost obrábění před pevností umožňuje 2011 rychlosti posuvu až o 20 % vyšší než 6061, ale postrádá svařitelnost a má nižší odolnost proti korozi.
Kritické strategie upevnění pro tenkostěnné profily
Hliníkové výlisky jsou přirozeně náchylné k průhybům a vibracím během CNC obrábění kvůli jejich tenkým stěnám a otevřeným profilům. Nesprávné upnutí je hlavní příčinou rozměrových nepřesností a chvění. Úspěšné obrábění vyžaduje specializovaný design upínacích přípravků spíše než obecné svěráky.
- Vnořená svítidla: Na zakázku vyrobené měkké čelisti nebo pomocné desky, které odpovídají vnějšímu profilu výlisku, zabraňují rozdrcení a rozdělují upínací sílu rovnoměrně po celé délce.
- Vnitřní trny: U dutých profilů zabrání vložení podpěrného trnu nebo rozšiřující vnitřní svorky zborcení stěny při působení bočních řezných sil.
- Vakuová sklíčidla: Ideální pro výlisky s plochým čelem, kde by mechanické svorky bránily dráze nástroje; efektivní pro držení velkých ploch bez zkreslení.
- Koncová podpora: Vždy podepřete oba konce dlouhých výlisků, abyste eliminovali harmonické vibrace; nepodporované rozpětí přesahující 12 palců výrazně zvyšuje riziko klepání.
Konstrukční pokyny pro snížení nákladů na obrábění
Efektivita nákladů v CNC obrábění pro vytlačování hliníku je určen ve fázi návrhu. Malé úpravy modelu CAD mohou výrazně zkrátit dobu cyklu a odstranit zbytečná nastavení.
Standardizujte velikosti a hloubky otvorů
Každý jedinečný průměr díry vyžaduje samostatnou výměnu nástroje a ověření nastavení. Omezení návrhů na 3-4 standardní velikosti vrtáků na díl může zkrátit dobu obrábění o 15 %. Kromě toho se vyhněte hlubokým dírám s překračujícím poměrem stran 10:1 ; ty vyžadují specializované cykly vrtání s vrtáním a vrtáky, což exponenciálně zvyšuje náklady.
Zarovnejte prvky se směrem vysunutí
Kdykoli je to možné, orientujte obrobené prvky rovnoběžně nebo kolmo k ose vytlačování. To umožňuje upnutí více dílů v jednom lineárním poli a obrábění v jednom souvislém běhu programu. Přidávají se úhlové prvky vyžadující rotační osy nebo vlastní úhlové desky 50-150 $ za nastavení v režii fixatury a programování.
Zadejte realistické tolerance
Přísné tolerance používejte pouze na funkční protilehlé povrchy. Standardní tolerance vytlačování je ±0,010 palce ; specifikace ±0,001 palce u nekritických prvků vyžaduje pomalejší posuvy, další kontrolu a potenciálně EDM nebo broušení. Vyhraďte si tolerance přesnosti výhradně pro ložisková sedla, otvory pro čepy a těsnicí plochy.

Úvahy o povrchové úpravě a následném zpracování
Konečná kvalita povrchu obráběných hliníkových výlisků závisí jak na řezných parametrech, tak na následných dokončovacích úpravách. Pochopení tohoto vztahu zabraňuje nákladným přepracováním a zajišťuje estetickou konzistenci.
- Parametry řezání: Používejte ostré karbidové stopkové frézy s vysokým úhlem čela a leštěnými drážkami speciálně navrženými pro hliník. Běží na 12 000 ot./min s odpovídajícím zatížením třísky vytváří zrcadlový povrch jako po obrábění (Ra 32 µin nebo lepší).
- Příprava na eloxování: Pokud je požadována anodizace typu II nebo typu III, vyhněte se před obráběním agresivnímu tryskání. Obrobené povrchy by měly být ponechány čisté; eloxování replikuje stopy po nástroji, takže požadovaného výsledku dosáhnete během řezání, nikoli po něm.
- Správa otřepů: Jasně specifikujte požadavky na úpravu hran. Bubnové odstraňování otřepů funguje pro jednoduché geometrie, ale může zaoblovat kritické hrany; ruční odjehlování zachovává ostré rohy, ale zvyšuje náklady na práci. Tepelné odstraňování otřepů je ideální pro složité vnitřní průchody nepřístupné ručním nástrojům.
- Práškové lakování: Před nátěrem zamaskujte všechny přesně opracované otvory a čela. Tloušťka práškové vrstvy se obvykle přidává 0,002-0,004 palce na každou stranu, což musí být zohledněno v rozměrech přednátěrového obrábění, aby se zachovala konečná montáž.
Předchozí příspěvek
Můžete práškové lakování vytlačování hliníku? Průvodce procesem a přípravou
Další příspěvek
Hliníkové vytlačované profily s povlakem PVDF: Trvanlivost a výhody
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rychlé menu
Přihlaste se k odběru novinek
autorská práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Zakázkoví výrobci hliníkových výlisků

