

Barvy eloxování hliníku: Možnosti, limity a jak je správně specifikovat
Vedoucí výroby objedná 500 metrů tmavého bronzového eloxovaného hliníkového profilu pro linku sprchových koutů. První dodávka odpovídá schválenému vzorku. Druhá dodávka ze stejného výkresu a stejné nominální specifikace je viditelně světlejší s nerovnoměrným leskem podél rohů. Dodavatel trvá na tom, že obě šarže mají stejnou povrchovou úpravu. Z technického hlediska může být správné obojí: anodizační barva je výsledkem elektrochemického procesu, který interaguje se slitinou, přípravou povrchu, tloušťkou filmu, teplotou lázně a barvivem nebo elektrolytem použitým k přidání tónu. Z praktického hlediska musí kupující vědět, které barvy jsou opakovatelné, které jsou dosažitelné pouze v tolerančním pásmu a které by nikdy neměly být slibovány na výrobní lince. Tento článek stanoví tyto hranice, aby se další rozkaz nestal vyjednáváním.
Co dělá eloxování hliníku
Eloxováním narůstá řízená oxidová vrstva na hliníkovém povrchu průchodem elektrického proudu kyselým elektrolytem, obvykle kyselinou sírovou. Výsledná vrstva oxidu hlinitého je tvrdá, odolná proti korozi a v čerstvě vytvořeném stavu porézní. Tyto póry jsou klíčem k barvě. Uvnitř mohou být usazeny molekuly barviva nebo kovové soli a závěrečný krok utěsnění uzavírá póry, aby se uzamkla barva a obnovila se odolnost proti korozi. Vzhledem k tomu, že oxidová vrstva je součástí kovu spíše než povlakem na jeho povrchu, eloxované povrchové úpravy se neloupou ani neodlupují jako barva a tmavé eloxované tóny zůstávají stabilní při vystavení UV záření. Stejný mechanismus vysvětluje, proč je kontrola barev náročná: cokoli, co změní strukturu pórů, tloušťku filmu nebo odezvu slitiny, změní konečný odstín.
Které barvy eloxování hliníku jsou vlastně k dispozici
Praktická paleta existuje, ale je užší než vzorník barev. Níže uvedená tabulka shrnuje, co může typická anodizační linka poskytnout s přijatelnou konzistencí.
| Barevná škála | Opakovatelnost výroby | Typické aplikace |
|---|---|---|
| Černá, tmavě bronzová, grafitově šedá | Vysoká | Architektonické profily, chladiče, obložení výtahů, sprchové rámy |
| Středně bronzová, šampaňská, šedá | Dobře | Okenní a dveřní profily, předstěny, spotřebiče |
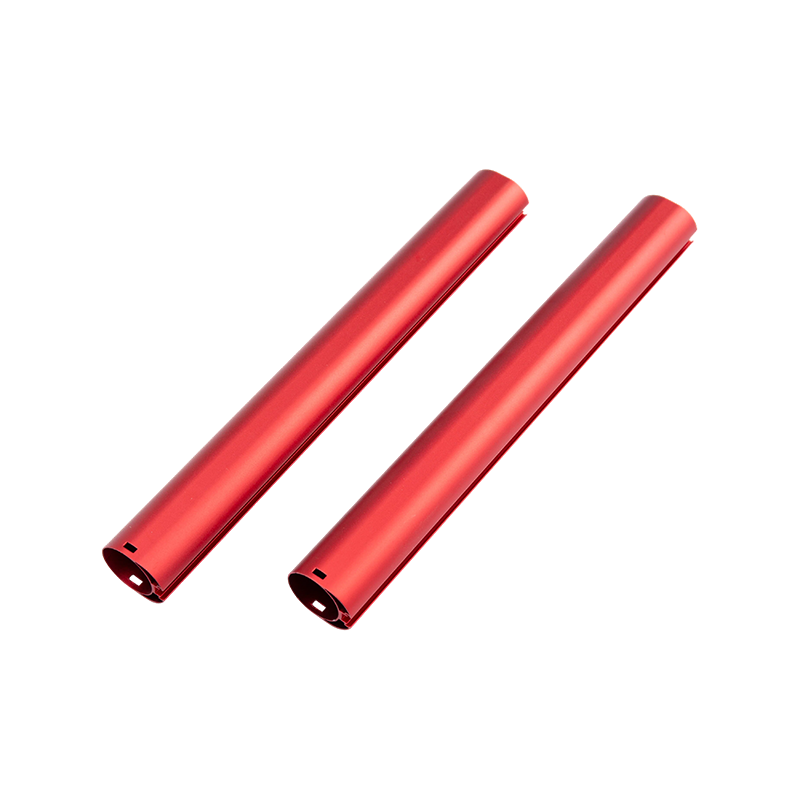
| Modrá, červená, zelená, zlatá | Střední, s variací šarže | Dekorativní díly, spotřební zboží, prvky značky |
| Žlutá, fialová, oranžová | Omezené | Krátkodobé dekorativní díly, pouze odběr vzorků |
| Pravé bílé, světlé pastely | Při eloxování není možné | Místo toho použijte čirý nebo stříbrný elox nebo práškové lakování |
Černý a tmavý bronz dominují, protože náplň barviva nebo elektrolytu je dostatečně silná, aby zakryla malé odchylky v tloušťce filmu. Šampaňské, šedá a střední bronz se chovají dobře, protože elektrolytické barvení je stabilnější než organické barvení. Modrá, červená, zelená a zlatá jsou dosažitelné pro menší díly a jednoduché geometrie, ale stejná barva vyrobená z jiné šarže slitiny se může znatelně posunout. Skutečnou bílou nelze vyrobit ve smyslu natřeného bílého povrchu; nejbližší možností je čirý nebo stříbrně eloxovaný povrch, který nechá prosvítat přirozený kovový tón. U světlých pastelových barev je obvykle upřímnější specifikace práškové lakování.
Jak se vyrábí barevný eloxovaný hliník
Barvení organickým barvivem
Po eloxování se porézní část ponoří do barvicí lázně a barvivo pronikne do pórů. Touto metodou vzniká modrá, červená, zelená, zlatá a černá. Je nákladově efektivní a poskytuje jasné odstíny, ale organická barviva se liší teplotou, koncentrací barviva a chemií těsnění. Díly obarvené tímto způsobem by měly být chráněny před dlouhodobým venkovním vystavením, pokud není specifikováno barvivo stabilní vůči UV záření.
Elektrolytické barvení
Součást je eloxována a poté umístěna do druhého elektrolytu obsahujícího soli cínu, niklu nebo kobaltu. Střídavý proud ukládá kovové částice na bázi pórů, čímž vzniká bronz, tmavě bronz, černá, šampaňská a šedá. Toto je standardní metoda pro architektonické a exteriérové profily, protože barva je uzavřena do oxidové struktury a vykazuje vynikající UV stabilitu. Rozsah je omezen na tmavé a střední tóny, ale opakovatelnost je nejlepší ze tří metod.
Integrální zbarvení
Barva vzniká během samotné anodizace přidáním organických kyselin do lázně a v závislosti na složení slitiny. Vytváří bronzové a šedé tóny bez samostatného kroku barvení, ale je citlivý na chemii slitin a dnes se zřídka používá pro vytlačovací profily kvůli nákladům a obtížím s ovládáním.
Proč může stejná specifikace dodávat různé barvy
Složení slitiny
Kvalita hliníku mění, jak vrstva oxidu roste a jak přijímá barvu. Slitiny 6063 a 6060, standardní třídy pro architektonické vytlačování, eloxují rovnoměrně a jsou nejbezpečnějším základem pro konzistentní barvu. AA 6061 obsahuje více hořčíku a křemíku a může produkovat jiný jas a mírně odlišný tón. Pokud jedna sestava kombinuje profily 6060 a 6061, je nevyhnutelná určitá barevná variace. Vztah mezi výběrem slitiny a chováním při konečné úpravě je podrobněji popsán v náš průvodce procesem vytlačování hliníku .
Povrchová úprava před eloxováním
Mechanická povrchová úprava před anodizací určuje, jak se světlo odráží od základního kovu. Vytlačovaný profil s jemnými liniemi matrice dodává směrově saténový vzhled; kartáčovaný povrch poskytuje jednotný matný tón; leštěný povrch vypadá jasnější a metaličtější. Dva díly s identickými parametry eloxování, ale s rozdílnou povrchovou úpravou základny se neshodují.
Tloušťka filmu a podmínky procesu
Tmavší barvy vyžadují silnější oxidové filmy nebo vyšší obsah barviva. Pokud anodizér běží 18 mikronů na části, která byla odebrána na 12 mikronů, barva bude tmavší a těsnící chování odlišné. Teplota lázně, koncentrace kyseliny, proudová hustota, koncentrace barviva, doba prodlevy a doba utěsnění – to vše mění výsledek. Odpovědný dodavatel zaznamená tyto parametry pro každou šarži a před uvolněním objednávky otestuje vzorek.
Jak geometrie součásti změní konečnou barvu
Ostré hrany a rohy mají tendenci se jevit jako světlejší, protože se tam koncentruje proudová hustota a vrstva oxidu roste jinak. Hluboké dutiny, štěrbiny a otvory se obtížně barví rovnoměrně, protože barvicí lázeň se v nich nemůže volně pohybovat, takže zapuštěná místa často vypadají bledší. Dlouhé, úzké profily mohou také narušit distribuci proudu uvnitř anodizační nádrže, čímž vznikne viditelný rozdíl mezi středem a konci profilu. Pro kupujícího je praktickou lekcí hodnotit barvu na celovečerním výrobním vzorku spíše než na krátkém kuponu a zachovat co nejjednotnější průřez, když na povrchové úpravě záleží stejně jako na tvaru.
Tvrdé eloxování má své vlastní barevné limity
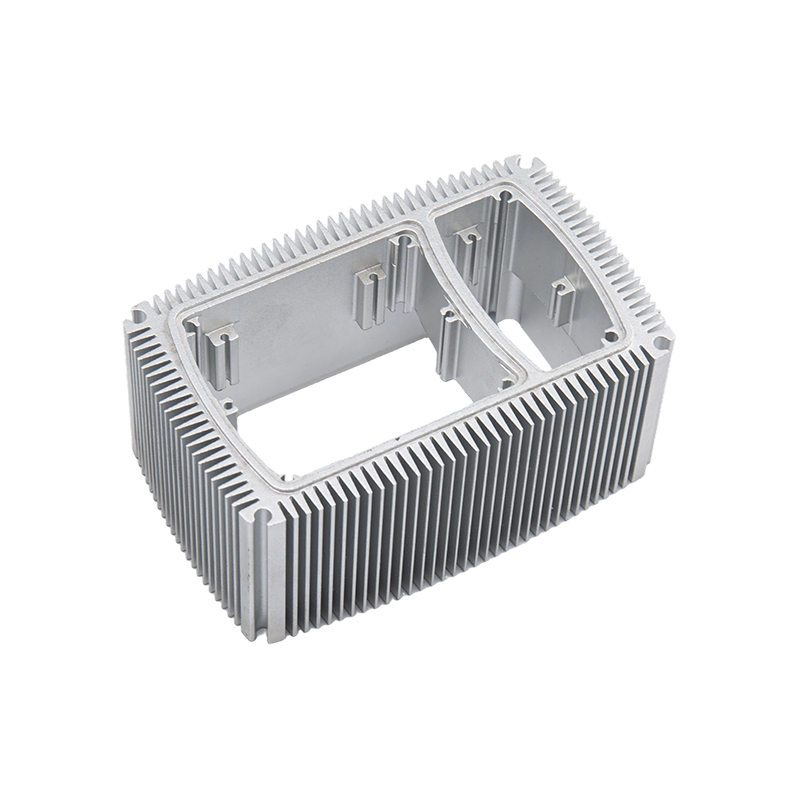
Tvrdá anodizace vytváří mnohem silnější vrstvu oxidu, typicky 25 až 75 mikronů, a je zvolena spíše pro odolnost proti opotřebení než pro vzhled. Používá se na chladiče, vodicí lišty, tělesa ventilů a další funkční díly. Hustá vrstva špatně absorbuje barvivo a její přirozená barva se pohybuje od tmavě šedé po olivovou nebo hnědou v závislosti na slitině. Černá je jediná barva, kterou lze aplikovat s realistickou konzistencí; světlé a jasné barvy nejsou možné, protože základ nátěru je již tmavý. Pokud váš díl vyžaduje odolnost proti oděru jako silná vrstva oxidu, bezpečnou volbou je černá nebo přirozený tmavý tón. Dodavatel s vyhrazenou linkou, jako je naše tvrdé eloxování hliníkových slitin servis, může před zahájením výroby potvrdit očekávaný odstín zkušebním vzorkem.
 Služba tvrdého eloxování hliníkových slitin Pole Zobrazit produkt →
Jak specifikovat anodizační barvu, aby výroba mohla dodávat
Začněte spíše funkčním požadavkem než názvem barvy. Sprchový kout, který čelí čisticím chemikáliím, potřebuje dobře utěsněný povrch odolný proti korozi; chladič potřebuje konzistentní film, který podporuje tepelný výkon; dekorativní lem potřebuje vzhled, který může dodavatel opakovat. Jakmile je funkce jasná, specifikace se zjednoduší.
- Definujte barvu s dohodnutým odkazem. Použijte fyzický anodizovaný vzorek nebo schválený barevný čip. Čísla RAL jsou výchozím bodem, ale RAL je nátěrový systém a mnoho odstínů RAL nemá přesný eloxovaný ekvivalent.
- Uveďte slitinu a mechanickou úpravu. Zapište třídu slitiny, stav profilu a zda má být povrch opracován, kartáčován nebo leštěn.
- Zadejte typ a tloušťku eloxování. Pro vnitřní dekorativní použití je typický typ II s tloušťkou 8 až 12 mikronů; pro vnější použití, typ II na 15 až 20 mikronů; pro aplikace opotřebení, tvrdá anodizace typu III při 25 až 50 mikronech.
- Stanovte toleranci ve formě vizuálního srovnání se schváleným vzorkem při definovaném osvětlení. Číselný delta-E cíl je užitečný, ale musí být dohodnut s anodizátorem a změřen na stejné slitině a povrchové úpravě.
- Požádejte o vzorky v plné délce ze skutečné výrobní linky se stejnou slitinou, matricí a nastavením procesu, které budou použity pro hromadnou objednávku.
- Vyberte si dodavatele, který řídí celý proces. Problémy s barvami se snáze řeší, když se vytlačování a eloxování odehrává pod jednou střechou; takhle je náš vytlačované profily z eloxovaného hliníku
 Výrobci profilů pro vytlačování eloxovaného hliníku, továrna Pole Zobrazit produkt → a proč je barevný výsledek konzistentní u jednotlivých šarží.
Kde se používá barevný eloxovaný hliník
Barevné eloxované profily se objevují v místech, kde musí povrchová úprava přežít jak vizuální kontrolu, tak fyzické použití. Sprchové kouty jsou běžným příkladem, protože profily čelí vlhkosti, zbytkům mýdla a opakovanému otírání; a nerezový barevný eloxovaný profil sprchového koutu kombinuje konzistentní tón s povrchem, který se snáze udržuje čistý než barva. Tepelné jímky spoléhají na eloxovanou vrstvu pro elektrickou izolaci a tepelnou emisivitu. Interiéry výtahů používají tmavé bronzové a černé eloxované obložení, protože odolávají otiskům prstů a poškrábání lépe než světlé povlaky. Profily kuchyňského nádobí používají světlé a matné tóny, které snášejí vysokou teplotu. V každém případě barva není jen dekorace: eloxovaná vrstva je ochranou a barva žije uvnitř oxidu spíše než na jeho povrchu.
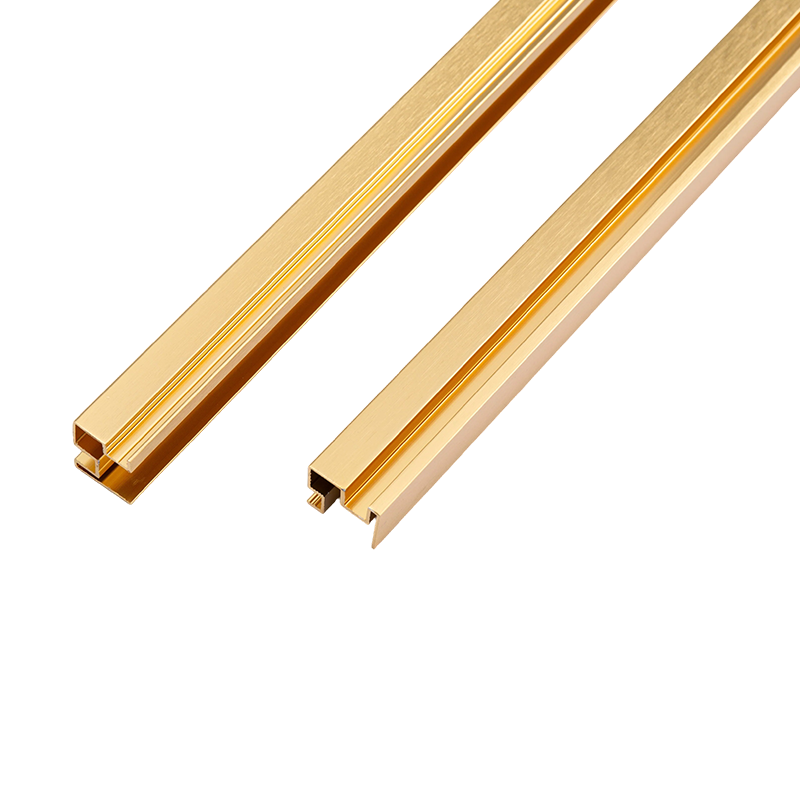 Barevné eloxované hliníkové profily sprchových koutů odolné proti korozi Dodavatel Pole Zobrazit produkt →
Praktickým pravidlem pro jakoukoli objednávku eloxování hliníku je sladit barvu s možnostmi procesu. Tmavě bronzová, černá, šedá a šampaňské jsou spolehlivé napříč šaržemi. Jasné barvy lze vyrobit, ale nesou vyšší riziko odchylek a vyšší náklady na vzorek. Skutečné bílé a pastelové odstíny by měly být přesměrovány na práškové lakování. Se správným referenčním vzorkem, správnou slitinou, realistickou specifikací tloušťky a specializovaný výrobce hliníkových profilů kdo celý proces provozuje, můžete obdržet požadovanou barvu a stejnou barvu na další objednávku. To je to, co odděluje funkční specifikaci eloxování od odhadu.
Předchozí příspěvek
Průvodce eloxovaným povrchem: Typy procesů, tloušťka povlaku a kontrola kvality
Další příspěvek
Tepelná vodivost hliníku: Údaje o slitinách, vlivy temperování a proč na tom záleží
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rychlé menu
Přihlaste se k odběru novinek
autorská práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Zakázkoví výrobci hliníkových výlisků

