

Průvodce eloxovaným povrchem: Typy procesů, tloušťka povlaku a kontrola kvality
Eloxovaný povrch není vrstva nanesená na hliník. Je to samotný hliníkový povrch, přeměněný elektrochemickým procesem na hustý oxidový film. To znamená, že se povrchová úprava nemůže loupat nebo loupat jako barva. Pro kupující hliníkových profilů je praktickým výsledkem povrch odolný proti korozi, opotřebení a jednotný kovový vzhled, který vydrží roky.
Klíčovým rozhodnutím při specifikaci eloxovaného hliníku není pouze to, zda eloxovat, ale jaký typ eloxování odpovídá vašemu případu použití. Dekorativní vnitřní profil vyžaduje jiný povlak než vysoce opotřebitelný chladič nebo komponent námořní kvality. Pochopení těchto rozdílů před objednáním vám může ušetřit nákladné přepracování.
Jak funguje proces eloxování
Proces anodizace využívá elektrolytický článek. Hliníková část funguje jako anoda, zatímco vodivá protielektroda slouží jako katoda. Oba jsou ponořeny do kyselé elektrolytové lázně, typicky zředěné kyseliny sírové pro většinu komerčních aplikací.
Když buňkou prochází stejnosměrný proud, ionty kyslíku se uvolňují na povrchu hliníku a reagují s kovem za vzniku oxidu hlinitého. Vrstva oxidu roste z původního povrchu dovnitř i ven. Tento vzor růstu je to, co dělá eloxování zásadně odlišným od pokovování nebo lakování. Povlak není samostatný film, ale přeměna hliníku samotného.
Oxidová struktura se skládá z tenké bariérové vrstvy na základně a silnější porézní vrstvy nad ní. Porézní vrstva je kritická, protože umožňuje povrchu absorbovat barviva pro barvení. Po anodizačním kroku se póry utěsní horkou vodou nebo acetátem niklu, aby se uzamkla barva a zlepšila se odolnost proti korozi.
Procesní parametry přímo ovlivňují konečný nátěr. Hustota proudu, teplota lázně a doba eloxování určují tloušťku a tvrdost povlaku. 10mikronový povlak typu II může trvat 20 až 30 minut, zatímco tvrdý eloxovaný povlak o tloušťce 40 až 50 mikronů může vyžadovat několik hodin zpracování.
Typy eloxovaných povrchových úprav
Eloxování kyselinou chromovou (typ I)
Eloxování kyselinou chromovou vytváří tenkou, hustou oxidovou vrstvu o tloušťce obvykle 2 až 5 mikronů. Nabízí vynikající odolnost proti korozi s minimální změnou rozměrů dílů. Typ I se často používá pro přesné letecké součásti a součásti, které vyžadují úzké tolerance. Nátěr také tvoří vynikající základní nátěr pro následné lakování.
Eloxování kyselinou sírovou (typ II)
Eloxování kyselinou sírovou je výchozí volbou pro většinu komerčních hliníkových profilů. Vytváří tloušťku povlaku 5 až 25 mikronů a poskytuje dobrou rovnováhu mezi ochranou proti korozi, vzhledem a cenou. Povrchy typu II dobře přijímají barviva, což z nich činí preferovanou cestu pro dekorativní architektonické úpravy, kde je vyžadována konzistentní kovová barva.
Tvrdé eloxování (Typ III)
Tvrdá anodizace se provádí při nižších teplotách lázně, obvykle kolem bodu mrazu, a při vyšších proudových hustotách. Výsledný povlak má tloušťku 25 až 50 mikronů, s povrchovou tvrdostí typicky v rozmezí 300 až 500 HV. Pro kontext, standardní povlaky typu II obvykle spadají mezi 200 a 300 HV. Typ III je určen pro součásti vystavené vysokému opotřebení, jako jsou profily chladiče, tělesa čerpadel a kluzné dráhy.
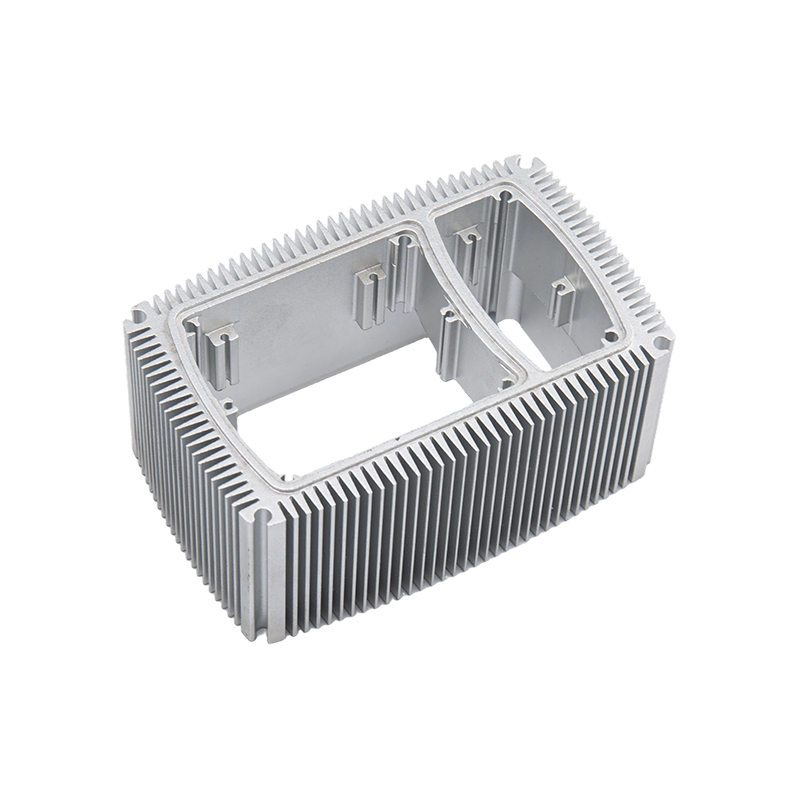
 Tvrdé eloxování pro hliníkové slitiny: Silný povlak odolný proti opotřebení Tvrdá anodizace vytváří 25–100 µm oxidovou vrstvu s tvrdostí 300–600 HV, ideální pro vysoce opotřebitelné součásti, jako jsou chladiče a kluzné dráhy. Tento proces vyhovuje dílům, které vyžadují odolnost přesahující standardní povlaky typu II. Zobrazit produkt →
Tloušťka povlaku a výkonové specifikace
| Typ | Typická tloušťka | Tvrdost povrchu | Běžné aplikace |
|---|---|---|---|
| Typ I (Chromic) | 2-5 mikronů | Nižší, neměřitelné | Přesný letecký průmysl, závitové díly |
| Typ II (Sulfuric) | 5-25 mikronů | 200-300 HV | Architektonické, dekorativní, obecné profily |
| Typ III (Hard) | 25-50 mikronů | 300-500 HV | Chladiče, profily výtahů, otěrové plochy |
Eloxovaný vs práškově lakovaný hliník
Eloxování a práškové lakování jsou dvě nejběžnější metody povrchové úpravy hliníkových profilů, ale řeší různé problémy. Znalost rozdílu zabraňuje nákladným chybám ve specifikaci.
Eloxováním se kovový povrch přemění na oxid. Povrchová úprava je součástí samotného hliníku, takže se nemůže odloupnout ani odštípnout. Zachovává si přirozený kovový vzhled a je vysoce odolný proti vyblednutí UV zářením. Hlavním omezením je relativně tenký povlak ve srovnání s práškovým lakem, což znamená, že jen málo zlepšuje odolnost proti nárazu.
Práškové lakování nanáší polymerní vrstvu typicky o tloušťce 60 až 120 mikronů. Nabízí širší paletu barev a dokáže skrýt nedokonalosti povrchu. Povrch s práškovým nástřikem se však při nárazu může odštípnout a polymerová vrstva může v průběhu času na silném slunečním světle vyblednout nebo křídovat.
Pro venkovní architektonické profily je eloxování často lepší volbou, protože oxidová vrstva je stabilní při vystavení UV záření a netrpí problémy s přilnavostí povlaku. U dílů, se kterými se bude zacházet v náročných podmínkách a vyžadují silnou ochrannou vrstvu, je práškové lakování stále platnou možností. V praxi mnoho výrobců nabízí obojí, takže povrch můžete přizpůsobit prostředí instalace.
Co specifikovat při objednávání eloxovaných profilů
Objednávka eloxovaných hliníkových profilů není jen o výběru barevného kódu. Konečný výsledek ovlivňuje několik technických detailů, které by měly být před výrobou potvrzeny s vaším dodavatelem.
Výběr slitiny je prvním faktorem. Slitiny řady 6000, zejména 6063 a 6061, jsou standardem pro eloxované architektonické profily. Vytvářejí jednotnou oxidovou vrstvu a konzistentně přijímají barviva. Slitiny s vyšším obsahem mědi, jako je 2024, se eloxují obtížněji a mají tendenci vytvářet tmavší, méně rovnoměrný povlak.
Důležitá je příprava povrchu. Linie protlačování a manipulační značky mohou po eloxování zůstat viditelné, pokud není profil před eloxovací lázní mechanicky leštěn nebo opískován. Pokud je požadována světlá nebo matná povrchová úprava, uveďte to jasně ve své specifikaci.
Geometrie profilu vytlačování také ovlivňuje výsledek. Ostré vnitřní rohy mohou vytvářet nerovnoměrný tok proudu, což vede ke změnám tloušťky povlaku. Design s odpovídajícími poloměry zaoblení a hladkými přechody vytváří konzistentnější povrch. Další informace naleznete v našem přehledu procesu vytlačování hliníku a úvah o slitinách.
Požadavky na barvu a těsnění by měly být výslovně uvedeny. Čiré nebo přírodní povrchové úpravy ukazují kovový odstín, zatímco barvené povrchové úpravy je třeba specifikovat referenčním číslem barvy. Utěsnění se obvykle provádí horkou vodou nebo acetátem niklu. Dobře utěsněný povlak odolává skvrnám a poskytuje lepší odolnost proti korozi. U tvrdých eloxovaných dílů se někdy těsnění vynechává, aby se zachovala maximální tvrdost, ale to je kompromis, který byste měli projednat s dodavatelem.
Nakonec definujte tloušťku povlaku. Vnitřní dekorativní profily obvykle potřebují 8 až 15 mikronů. Vnější architektonické profily by měly být specifikovány na 20 až 25 mikronů. Silně opotřebitelné součásti mohou vyžadovat 40 mikronů nebo více. Tyto údaje přímo ovlivňují náklady a dodací lhůty, takže buďte přesní.
Tam, kde eloxované povrchy přinášejí nejvyšší hodnotu
Eloxované povrchy poskytují největší užitek, když hliníkový profil čelí kombinaci vlhkosti, mechanického opotřebení a UV záření.
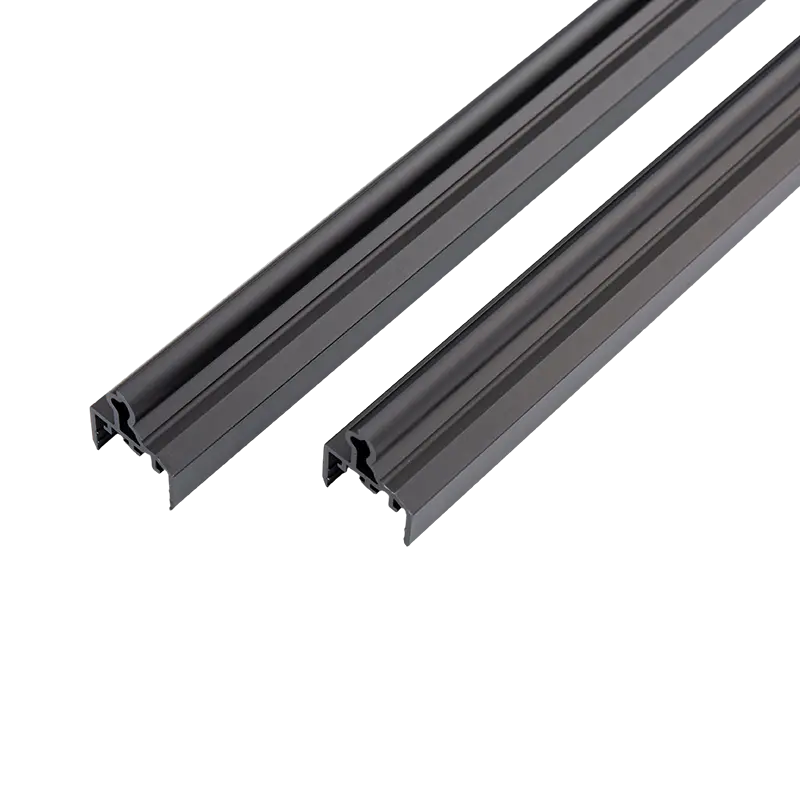
Ve výtahových aplikacích jsou specifikovány vysokopevnostní eloxované profily kabiny, protože povrchová úprava odolává neustálému kontaktu a častému čištění. Eloxovaná vrstva zabraňuje vzniku bílých skvrn z oxidu, které se často objevují na neošetřeném hliníku ve vlhkém prostředí.
 Vysokopevnostní eloxované hliníkové profily pro výtahy Tyto profily jsou vyrobeny ze slitiny 6063/6061 s temperováním T5 a nabízejí strukturální tuhost a odolnost proti poškrábání. Eloxovaná povrchová úprava zabraňuje vzniku skvrn a snižuje nároky na údržbu ve vlhkém prostředí s velkým provozem výtahů. Zobrazit produkt →
U chladičů slouží eloxování funkčnímu účelu. Oxidová vrstva je elektricky izolační, což umožňuje, aby se chladič dotýkal elektronických součástek bez další izolační pásky. Eloxovaný povrch zároveň vyzařuje teplo účinněji než holý hliník, čímž zlepšuje celkový tepelný výkon.
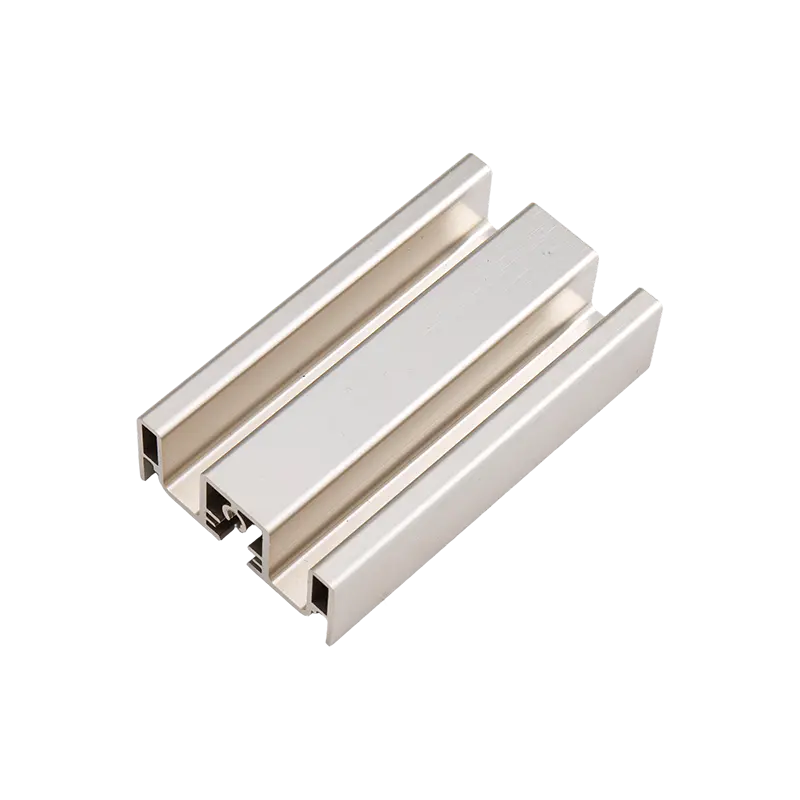
 Eloxované hliníkové výlisky v různých barvách a povrchových úpravách K dispozici ve stříbrné, černé, bronzové, champagne a vlastních barvách s tloušťkou eloxování od AA10 do AA25. Vhodné pro kuchyňské nádobí a sprchové kouty, povrchová úprava je odolná a snadno se čistí. Zobrazit produkt →
Profily kuchyňského nádobí a sprchových koutů těží z eloxování podobným způsobem. Povrchová úprava se snadno čistí a nekoroduje po opakovaném působení vody, čisticích prostředků nebo kontaktu s potravinami. Barevné eloxované sprchové profily si zachovávají konzistentní vzhled rok co rok, protože barvivo je zapuštěno do oxidové vrstvy, spíše než aby sedělo v povrchovém filmu.
U kuchyňského nádobí matný eloxovaný povrch odolný vysokým teplotám snižuje riziko přilepení jídla a zjednodušuje mytí. Tyto praktické výhody jsou důvodem, proč jsou eloxované povrchy standardem u produktů, kde záleží na hygieně a odolnosti.
Předchozí příspěvek
Hliníková konstrukce pro solární montáž: Praktický průvodce materiálem a tipy pro výběr
Další příspěvek
Barvy eloxování hliníku: Možnosti, limity a jak je správně specifikovat
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rychlé menu
Přihlaste se k odběru novinek
autorská práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Zakázkoví výrobci hliníkových výlisků

