

Hliníkový rám pro solární panel: slitina, povrchová úprava, tolerance a průvodce
Volá vám dodavatel vytlačovaných materiálů s jednoduchou otázkou: měl by hliníkový rám vašeho solárního panelu používat 6063-T5 nebo 6063-T6? Tato volba mění, jak se rám chová během laminace, jak moc se prohýbá při zatížení větrem a zda rohové spoje zůstávají těsné po tepelném cyklování. Krátkou odpovědí je, že většina rezidenčních a komerčních fotovoltaických modulů používá hliníkovou slitinu 6063 v tvrdosti T5 nebo T6, s tloušťkou stěny mezi 1,0 a 1,8 mm a barevně eloxovaným povrchem. Zdůvodnění tohoto výběru však určuje, zda rám přežije 25 let venku nebo začne selhávat již po několika sezónách.
Když získáte hliníkový rám pro solární panel, nekupujete čtyři kusy kovu. Kupujete konstrukční prvek, který musí držet laminát na místě, odvádět vlhkost, odolávat korozi a poskytovat instalačním technikům bezpečný montážní bod. Zacházení s rámem jako s komoditou obvykle vede k problémům v nejhorší chvíli: když je modul již nainstalován na střeše a vítr začne opracovávat rohové spoje.
Proč je hliníkový rám víc než jen ozdobný kus
Hliníkový rám je vnější kostrou solárního modulu. Utěsňuje okraj laminátu se zadním sklem, což zabraňuje pronikání vlhkosti do oblasti buňky. Přidává také torzní tuhost tenkému sendviči ze skla, zapouzdření a zadní vrstvě, čímž snižuje riziko mikrotrhlin během manipulace, přepravy a zatížení sněhem.
- Utěsní okraj laminátu proti vlhkosti, prachu a znečišťujícím plynům.
- Poskytuje montážní kanály pro svorky, kolejnice a zemnící oka.
- Zvyšuje odolnost proti ohybu, takže velké panely zůstávají ploché pod větrem a sněhem.
- Vytváří nárazníkovou zónu, která absorbuje nárazy během přepravy a instalace.
Hliník je dominantním materiálem rámu, protože má asi jednu třetinu hmotnosti oceli, má lepší korozní chování než exponované železo nebo uhlíková ocel a lze jej vytlačit do složitých dutých profilů, které kombinují výztužná žebra s instalačními drážkami. Jeho přirozená oxidová vrstva již poskytuje základní úroveň ochrany. Se správným anodickým povlakem může rám odolávat pobřežní soli, kyselým dešťům a průmyslovému znečištění po celá desetiletí.
Slitina a temper: Základ výkonu rámu
Většina rámů solárních panelů je vyrobena z hliníkových slitin řady 6xxx. V této skupině je 6063 nejběžnější, protože nabízí hladký povrch, předvídatelnou rychlost vytlačování a vynikající odezvu na eloxování. Označení tvrdosti je důležité stejně jako slitina. Temperace T5 se vyrábí ochlazením výlisku po lisu a následným umělým stárnutím. T6 využívá rozpouštěcí tepelné zpracování a umělé stárnutí, které poskytuje vyšší pevnost, ale vyžaduje přísnější kontrolu procesu.
| Slitina a temper | Typická mez kluzu | Typické použití | Klíčová charakteristika |
|---|---|---|---|
| 6063-T5 | 90 až 130 MPa | Standardní rámy pro obytné a komerční moduly | Dobrá vytlačitelnost a hladký eloxovaný povrch |
| 6063-T6 | 180 až 205 MPa | Rámy pro oblasti s vysokým zatížením větrem a sněhem | Vyšší pevnost po úplném tepelném zpracování |
| 6005-T5 | 180 až 200 MPa | Velkoformátové rámečky modulů | Vyšší pevnost, ale design profilu a průtok formy vyžadují více péče |
Nespoléhejte pouze na název temperamentu. Požádejte dodavatele o certifikát frézy s uvedením skutečné meze kluzu, prodloužení a tvrdosti pro každou výrobní šarži. Rozdíly mezi jednotlivými dávkami v praxi stárnutí, teplotě předvalků a rychlosti kalení mohou způsobit, že dva rámy se stejnou teplotou se na poli chovají velmi odlišně.
Někteří kupující požadují slitinu 6061, protože jsou obeznámeni s její vysokou pevností, ale 6061 se hůře vytlačuje do tenkých vícekomorových profilů solárních rámů a neeloxuje se stejně hladkým, jednotným vzhledem. Pro většinu fotovoltaických rámů je praktičtější volbou 6063-T5 nebo T6. Pokud chcete pochopit, jak proces vytlačování ovlivňuje chování slitiny, přečtěte si před dokončením specifikace proces vytlačování hliníku a průvodce výběrem slitiny.
Povrchová úprava: Eloxování je výchozí
Nejběžnější povrchovou úpravou hliníkových rámů solárních panelů je anodický povlak kyseliny sírové o tloušťce 10 až 15 mikronů. Tím se vytvoří tvrdá, průhledná vrstva oxidu, kterou lze barvit na tmavě bronzovou nebo černou, takže modul splyne s obytnou střechou. Eloxování je elektricky izolační, odolává poškození UV zářením a neloupe se jako barva. Kontrola je také snazší než mokrá barva, protože povlak je součástí samotného hliníkového povrchu.
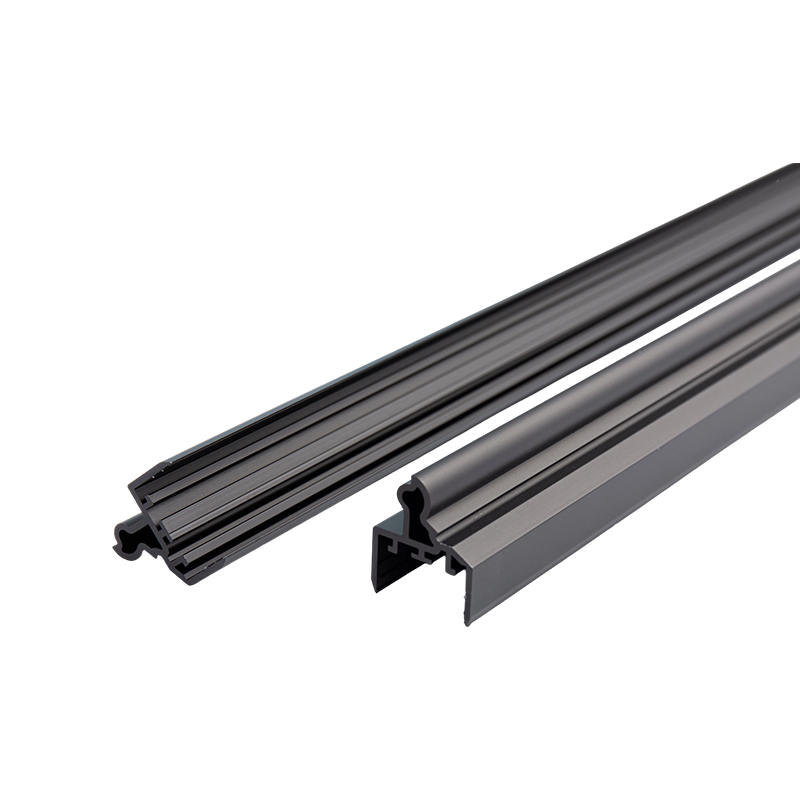
 Eloxované hliníkové vytlačované profily s více barevnými možnostmi Prozkoumejte eloxované profily Yindu Aluminium se standardy tloušťky od AA10 do AA25 a barvami včetně stříbrné, černé, bronzové a šampaňské. Vhodné pro solární rámy vyžadující trvanlivé povrchové úpravy odolné proti UV záření. Zobrazit produkt →
Pro silně korozivní místa, jako jsou pobřežní instalace nebo oblasti se silnou silniční solí, někteří specifikátoři požadují silnější anodický povlak nebo povrchovou úpravu práškovou barvou. Práškové lakování nanáší polymerovou vrstvu o tloušťce 60 až 120 mikronů a poskytuje širší barevný rozsah, ale musí být pečlivě kontrolováno kolem montážních otvorů a odtokových štěrbin. Pokud se prášek nemůže dostat dovnitř úzké drážky, obnažený okraj se stane výchozím bodem pro korozi.
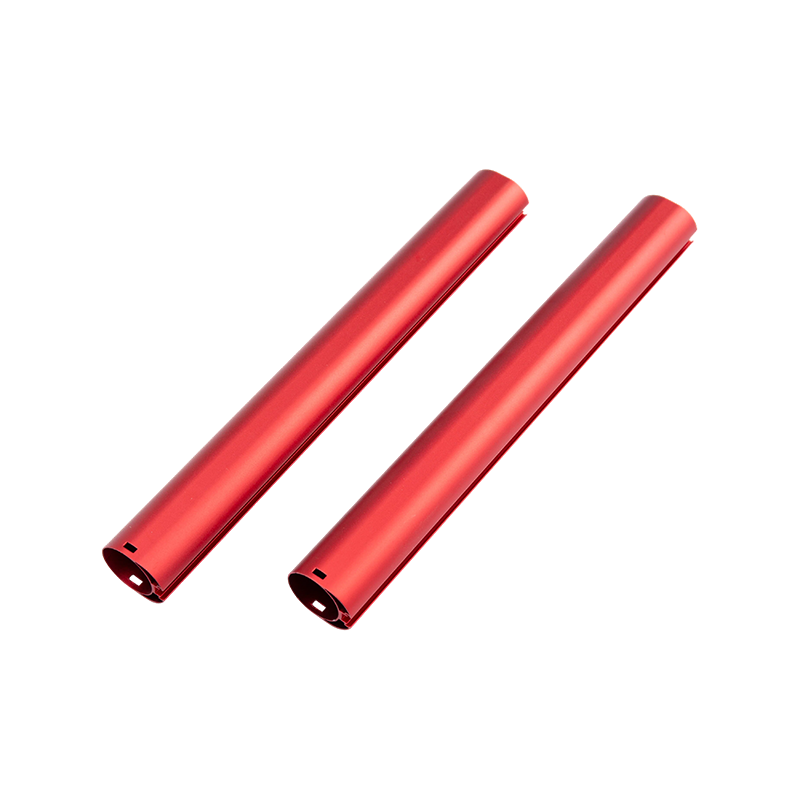
 Vlastní práškové lakování hliníkových vytlačovaných profilů Yindu Aluminium nabízí profily s práškovým nástřikem v RAL, PANTONE nebo vlastních barvách s hladkými, pískovými nebo kovovými texturami. Ideální pro korozní prostředí vyžadující silnější ochranné polymerní povlaky. Zobrazit produkt →
Fluoropolymerové povlaky PVDF jsou další možností pro extrémní zachování barev a chemickou odolnost, ale zvyšují náklady a na standardním solárním rámu jsou potřeba jen zřídka. Ať už zvolíte jakoukoli povrchovou úpravu, raději ověřte skutečnou tloušťku povlaku na hotovém profilu, než abyste důvěřovali pouze procesnímu certifikátu. Použijte měřič tloušťky povlaku na vnější straně, uvnitř skleněné štěrbiny a poblíž rohových zářezů. Tenká místa se často objevují tam, kde při eloxování povrch pokryly držáky nebo maskovací páska.
Rozměry, tolerance a spojování
Solární rám není jednoduchá obdélníková trubka. Profil obsahuje skleněnou štěrbinu, zadní nosnou lištu, odvodňovací kanál a vnější plochu pro upnutí. Každá z těchto zón má toleranci, která ovlivňuje kvalitu finálního modulu. Pokud je štěrbina pro sklo příliš mělká, laminát nebude bezpečně sedět. Pokud je vnější kolejnice příliš široká, tlak svorky se nerozšíří rovnoměrně a rám může prasknout při zvednutí větru.
- Hloubka a šířka štěrbiny skla: kontrolujte, jak dobře laminát sedí a kolik tmelu zůstane po lisování.
- Vnější šířka a rovinnost kolejnice: určete uchycení svorky a konzistenci točivého momentu.
- Úhel pokosu a poloha otvoru: musí být dostatečně opakovatelné, aby vytvořily vodotěsné rohové spoje.
- Drenážní otvory a otvory: zabraňují hromadění vody, ale musí být zbaveny otřepů, aby se nezařezávaly do okraje skla.
U typické solární rámové kolejnice o šířce 35 až 45 mm udržují seriózní výrobci délku profilu v rozmezí plus minus 0,2 mm a úhel pokosu v rozmezí plus nebo minus 0,1 stupně. Když porovnáváte nabídky, zeptejte se, jaké tolerance se skutečně měří na výrobní lince. Velmi nízká cena vytlačování často skrývá vysokou zmetkovitost ve fázi řezání a rohového vrtání, což zvyšuje náklady na konečný modul.
CNC řezání, frézování, vrtání a závitování jsou standardní operace pro kolejnice solárního rámu. Tyto kroky se obvykle provádějí před eloxováním nebo práškovým lakováním, aby povrchová úprava chránila opracované hrany. Integrovaná obráběcí buňka zabraňuje poškrábání a poškození při manipulaci, ke kterým dochází při přesunu dlouhých profilů mezi samostatnými subdodavateli.
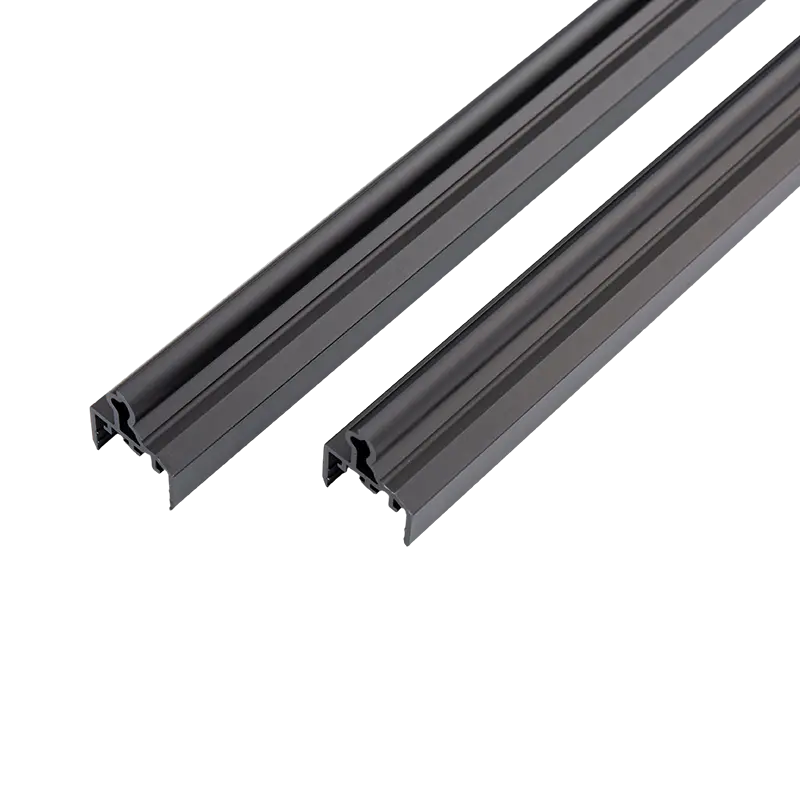
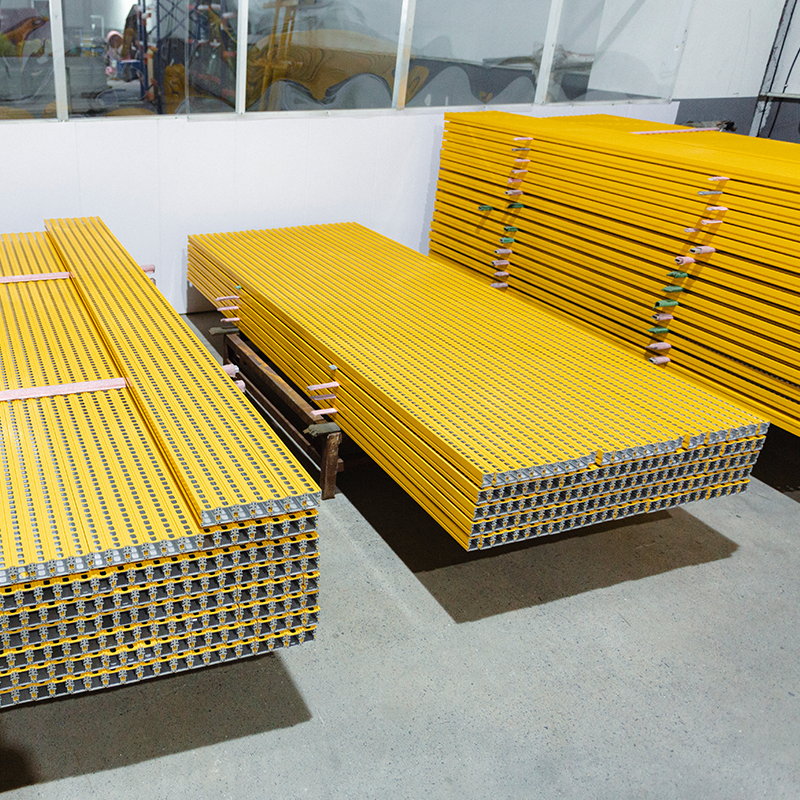 Služby CNC obrábění hliníkových výlisků Yindu Aluminium poskytuje přesné CNC řezání a obrábění hliníkových profilů s dalšími povrchovými úpravami, jako je eloxování a práškové lakování. Nezbytné pro výrobu solárních rámových kolejnic s přesnými spoji. Zobrazit produkt →
Rohové spoje v solárních rámech se obvykle montují pomocí rohových per z nerezové oceli vložených do dutých komor a poté stlačeny lisováním nebo šrouby. Oblast spáry také potřebuje butylový nebo silikonový tmel, který zůstane pružný od minus 40 stupňů Celsia do plus 85 stupňů Celsia. Požádejte dodavatele rámu o protokol o zkoušce vytažením rohu, který ukazuje sílu potřebnou k oddělení hotového rohu, nikoli pouze rozměrový výkres. Tento test vám řekne, zda obrábění, lícování a aplikace tmelu spolupracují jako systém.
Hodnocení výrobce rámu
Mnoho kupujících dělá chybu při výběru dodavatele hliníkového rámu solárního panelu na základě jednoho vzorku a nízké cenové nabídky. Tento přístup ignoruje skrytá rizika ve sledovatelnosti slitin, konzistenci povlaku a přesnosti obrábění. Spolehlivý dodavatel by měl být schopen zdokumentovat čtyři věci, než vydáte objednávku.
- Zdroj slitiny a sledovatelnost: certifikát frézy pro každou šarži vytlačování a číslo šarže vytištěné nebo vyražené na profilu.
- Kontrola procesu povlakování: záznamy eloxovací lázně, proudová hustota, kvalita těsnění a hmotnost povlaku na metr čtvereční.
- Kvalita obrábění: plán vzorkování se zprávami o rozměrech, které ukazují délku, úhel, polohu otvoru a stav odjehlování.
- Kompatibilita sestavy: rohový vzorek a testovací modul, který ověřuje, že se hodí k laminátu, tmelu a montážním svorkám.
Integrovaný dodavatel, který se zabývá vytlačováním, povrchovou úpravou a CNC obráběním, tento proces zjednodušuje, protože celý toleranční řetězec řídí jedna továrna. Pokud se objeví rozměrový problém, není prostor, aby na sebe dva subdodavatelé ukazovali. Stejná továrna může také reagovat rychleji, když potřebujete změnu designu nebo užší toleranci u nového profilu.
Při porovnávání výrobců požádejte o kontrolu jejich skutečného sortimentu vytlačovaných výrobků. Chcete zjistit, zda jejich standardní nástroje již pokrývají podobné tvary rámů a zda jejich dokončovací linky mohou dosáhnout požadované barvy a tloušťky povlaku konzistentně. Dodavatel s rozsáhlými zkušenostmi v různých aplikacích hliníku s větší pravděpodobností pochopí, jak malá změna šířky drážky nebo geometrie rohu ovlivňuje konečný mechanický výkon.
Hliníkový rám pro solární panel není zboží. Slitina, temperování, anodický povlak a tolerance obrábění přispívají ke strukturální integritě a životnosti modulu. Jasně definujte své požadavky na výkon, ověřte zprávy o tloušťce povlaku a rozměrech a vždy otestujte skutečný rohový spoj, než se pustíte do velké zakázky. Dodavatelé s vlastním vytlačováním, dokončováním a CNC obráběním mají lepší pozici, aby mohli dodávat konzistentní rámy, rychle řešit problémy s kvalitou a podporovat dlouhodobou spolehlivost, kterou vaši zákazníci očekávají.
Předchozí příspěvek
Fyzikální a chemické vlastnosti hliníku: Praktický technický průvodce
Další příspěvek
Hliníková konstrukce pro solární montáž: Praktický průvodce materiálem a tipy pro výběr
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rychlé menu
Přihlaste se k odběru novinek
autorská práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Zakázkoví výrobci hliníkových výlisků

